
押し出し不足を直す方法
押し出し不足とは、プリンターが押し出すプラスチックがスライサーの想定より少ない状態です。壁が薄くなり、上面の線の間にすき間ができ、プリントは軽くて弱く感じます。設定が原因のこともありますが、多くはフィラメントの送りを何かが妨げています。
ホットエンドの溶融が追いつかない速さで印刷している
ホットエンドが1秒間に溶かせるプラスチックの量には限りがあります。速いインフィルではすき間ができるのに遅い壁ではできないなら、プリントが溶融量を上回っています。スライサーのプロファイルでは、フィラメントごとに最大体積速度で上限を設けています。その範囲内に収めるか、インフィルを遅くしましょう。フィラメントのページにプロファイルの値が載っています。TPUのような柔らかい素材は、PLAよりずっと低く制限されています。
フィラメントの経路に問題がある
- ノズルの部分的な詰まり。フィラメントをロードしたときに細く丸まって出てくるのがサインです。加熱して手でフィラメントを押し通すか、ノズルを交換しましょう。
- 押出機の空転。カチカチという音や削れたフィラメントは、ギアがつかめていない印です。テンションを確認し、ギアを掃除しましょう。
- スプールの抵抗。絡まったスプールや固いホルダーでは、押出機がフィラメントを引っ張るのに苦労します。
- 湿ったフィラメントはパチパチ音とともに不均一に押し出されます。乾燥させましょう。
温度が低すぎる
十分に熱くないプラスチックは流れが遅くなります。フィラメントの範囲内でノズル温度を5 °Cずつ上げるか、温度タワーで最適な値を見つけましょう。
流量の調整は最後に
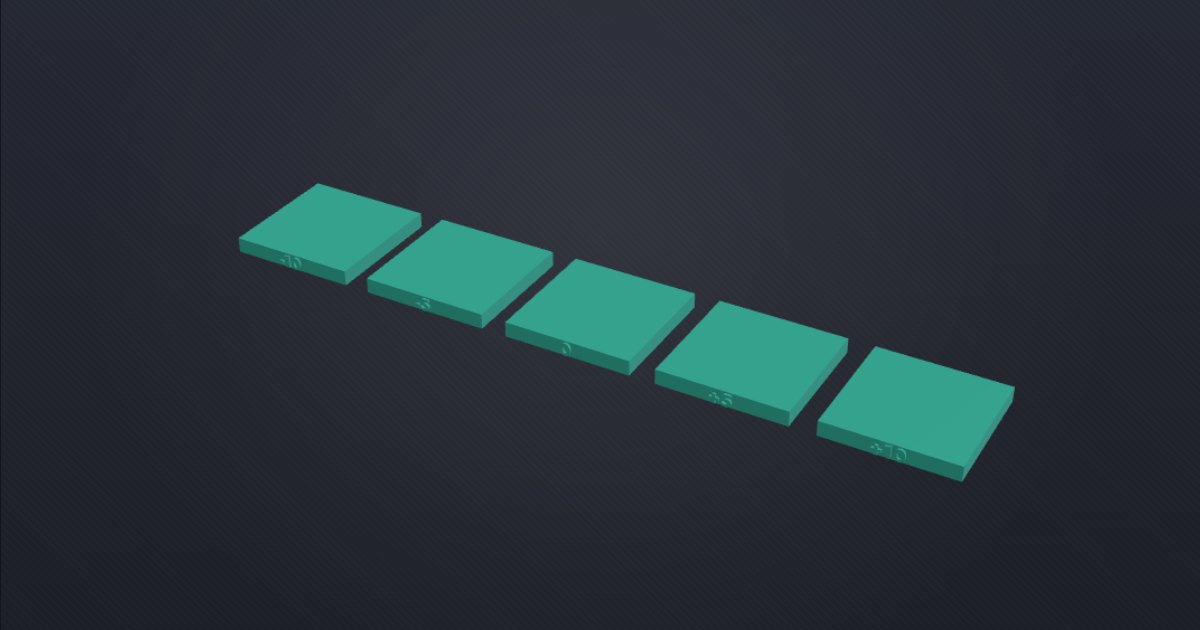
経路に問題がなく速度も適切になってから、流量を微調整します。フローレートテストを印刷し、上面が一番滑らかなブロックを選びます。設定項目はフィラメント設定にあり、Bambu StudioとOrcaSlicerではFlow ratio(流量比)、PrusaSlicerではExtrusion multiplier(押出倍率)です。詰まったノズルを隠すために流量を上げても、問題が移るだけです。