
Como corrigir a subextrusão
Subextrusão é quando a impressora empurra menos plástico do que o fatiador espera. As paredes saem finas, as superfícies superiores ficam com vãos entre as linhas e a peça fica leve e fraca. Pode ser uma configuração, mas na maioria das vezes algo está freando o filamento.
Imprimir mais rápido do que o hotend consegue derreter
Todo hotend só consegue derreter certa quantidade de plástico por segundo. Se aparecem falhas no preenchimento rápido mas não nas paredes lentas, a impressão passou desse limite. Os perfis dos fatiadores limitam isso com uma velocidade volumétrica máxima para cada filamento; respeite-a ou reduza a velocidade do preenchimento. As páginas de filamentos mostram os valores dos perfis: materiais macios como o TPU têm limite bem mais baixo que o PLA.
Algo no caminho do filamento
- Um bico parcialmente entupido. O sinal é uma extrusão fina e enrolada quando você carrega o filamento. Aqueça e empurre o filamento à mão, ou troque o bico.
- Uma extrusora patinando. Estalos e filamento mastigado indicam que as engrenagens não conseguem agarrar: confira a tensão e limpe as engrenagens.
- Resistência no carretel. Um carretel embolado ou um suporte duro faz a extrusora brigar para puxar o filamento.
- Filamento úmido extruda de forma irregular, com estalos; seque-o.
Frio demais
Plástico que não está quente o bastante flui devagar. Aumente a temperatura do bico 5 °C por vez dentro da faixa do filamento, ou encontre o melhor valor com uma torre de temperatura.
Calibre o fluxo por último
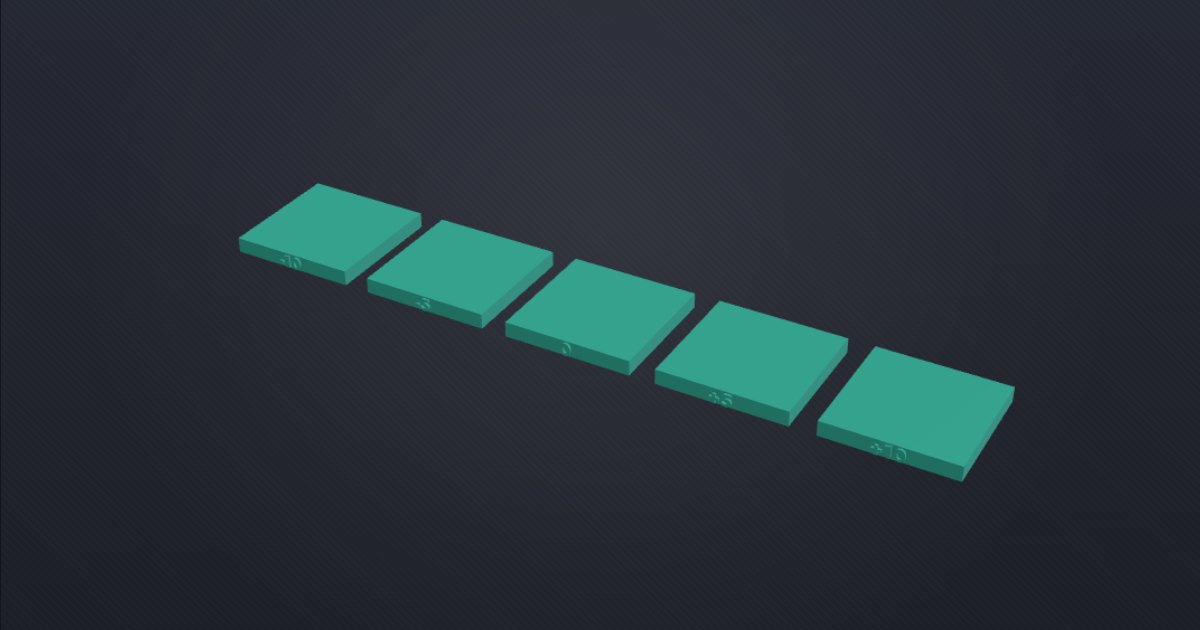
Só depois que o caminho estiver livre e a velocidade estiver certa, faça o ajuste fino do fluxo. Imprima o teste de fluxo e escolha o bloco com o topo mais liso. A configuração é Flow ratio (taxa de fluxo) no Bambu Studio e no OrcaSlicer e Extrusion multiplier (multiplicador de extrusão) no PrusaSlicer, nas configurações de filamento. Aumentar o fluxo para disfarçar um bico entupido só muda o problema de lugar.