
Як виправити недоекструзію
Недоекструзія — це коли принтер видавлює менше пластику, ніж очікує слайсер. Стінки виходять тонкими, на верхніх поверхнях є проміжки між лініями, а модель легка й неміцна. Причиною може бути налаштування, але частіше щось гальмує філамент.
Друк швидший, ніж встигає плавити хотенд
Кожен хотенд може розплавити лише певну кількість пластику за секунду. Якщо проміжки з’являються на швидкому заповненні, але не на повільних стінках, друк його випередив. Профілі слайсерів обмежують це максимальною об’ємною швидкістю для кожного філаменту; не перевищуйте її або сповільніть заповнення. На сторінках філаментів наведено значення профілів: для м’яких матеріалів, як-от TPU, обмеження значно нижче, ніж для PLA.
Щось заважає на шляху філаменту
- Частково забите сопло. Ознака — тонка, закручена нитка під час заправлення філаменту. Розігрійте сопло й проштовхніть філамент рукою або замініть сопло.
- Екструдер прослизає. Клацання й перетертий філамент означають, що шестерні не можуть його вхопити: перевірте притиск і почистьте шестерні.
- Котушка гальмує. Через заплутану котушку чи тугий тримач екструдеру важко тягнути філамент.
- Вологий філамент екструдується нерівномірно й потріскує; просушіть його.
Надто холодно
Недостатньо гарячий пластик тече повільно. Підвищуйте температуру сопла на 5 °C за раз у межах діапазону філаменту або знайдіть найкраще значення за допомогою температурної вежі.
Калібруйте потік наостанок
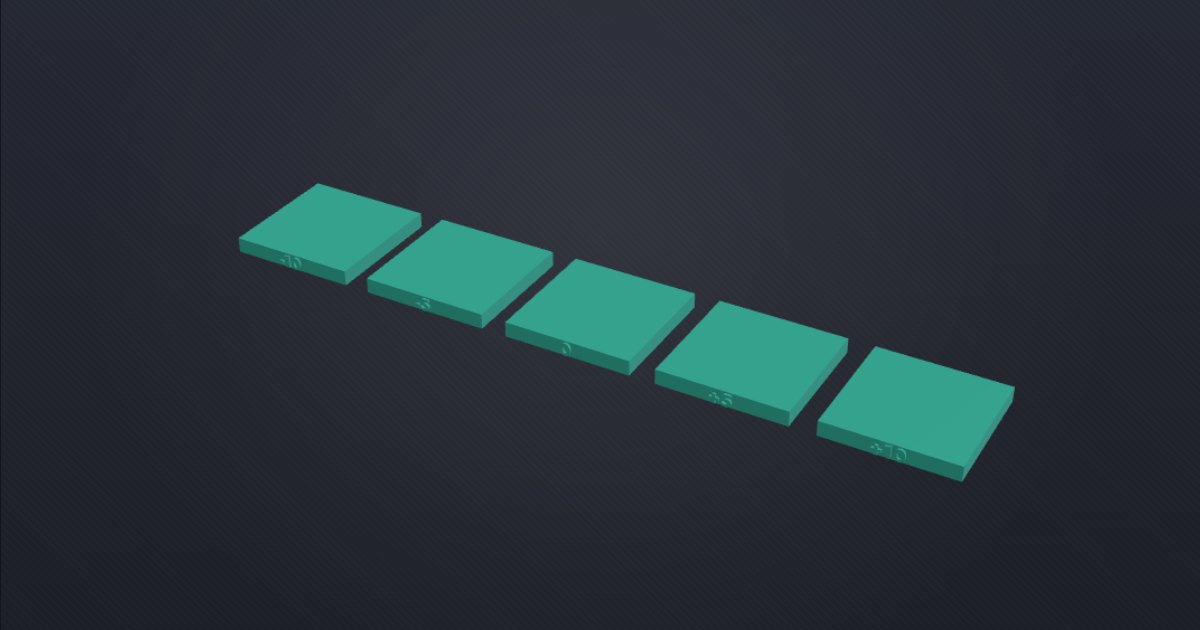
Лише коли шлях вільний, а швидкість правильна, точно налаштуйте потік. Надрукуйте тест потоку й виберіть блок із найгладшим верхом. Параметр називається Flow ratio у Bambu Studio та OrcaSlicer і Extrusion multiplier у PrusaSlicer, у налаштуваннях філаменту. Якщо підвищувати потік, щоб замаскувати забите сопло, проблема лише переміститься.