
Så åtgärdar du underextrudering
Underextrudering är när skrivaren trycker ut mindre plast än slicern räknar med. Väggarna blir tunna, toppytorna får glipor mellan linjerna och utskriften känns lätt och svag. Det kan vara en inställning, men oftare är det något som bromsar filamentet.
Snabbare utskrift än hotenden hinner smälta
Varje hotend kan bara smälta en viss mängd plast per sekund. Om glipor syns i snabb fyllnad men inte i långsamma väggar har utskriften sprungit ifrån den. Slicerprofilerna begränsar det med en maximal volymetrisk hastighet för varje filament; håll dig inom den, eller sänk hastigheten på fyllnaden. Filamentsidorna visar profilernas värden: mjuka material som TPU begränsas mycket lägre än PLA.
Något i filamentets väg
- Ett delvis igensatt munstycke. Tunn, krullig extrudering när du laddar filament är tecknet. Värm upp det och tryck igenom filament för hand, eller byt munstycket.
- En extruder som slirar. Klickande ljud och nedmalt filament betyder att kugghjulen inte får grepp: kontrollera spänningen och rengör kugghjulen.
- Motstånd från spolen. En trasslig spole eller en trög hållare gör att extrudern får kämpa för att dra filamentet.
- Fuktigt filament extruderas ojämnt med poppande ljud; torka det.
För svalt
Plast som inte är tillräckligt varm flyter långsamt. Höj munstyckstemperaturen 5 °C i taget inom filamentets intervall, eller hitta det bästa värdet med ett temperaturtorn.
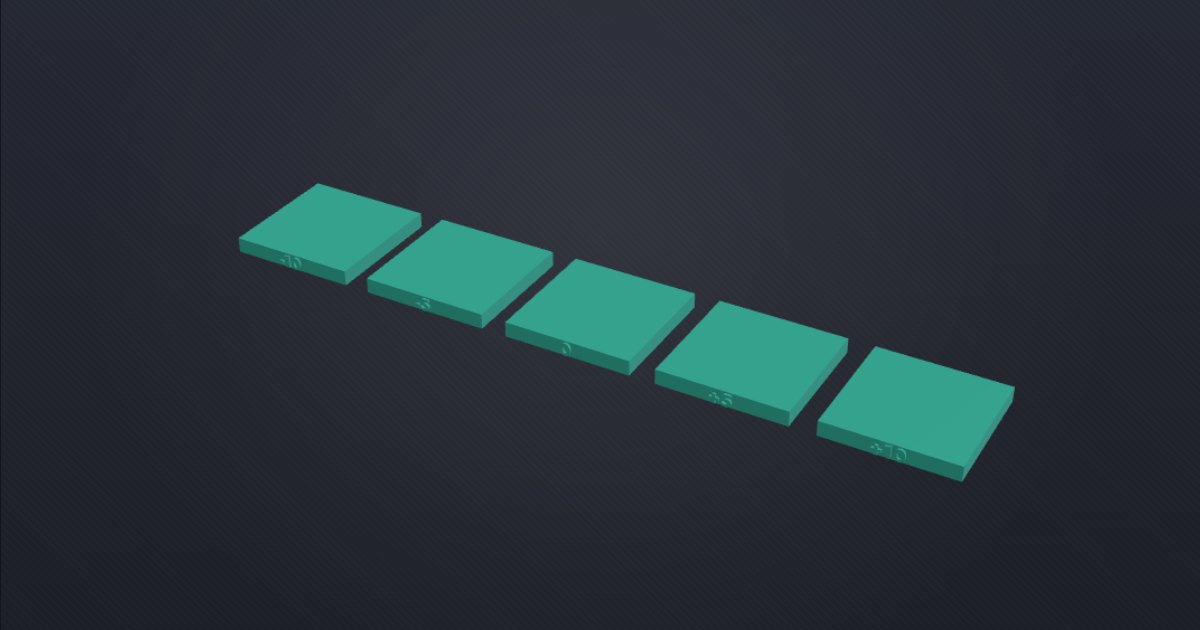
Kalibrera flödet sist
Finjustera flödet först när vägen är fri och hastigheten är rätt. Skriv ut flödestestet och välj blocket med slätast topp. Inställningen heter Flow ratio i Bambu Studio och OrcaSlicer och Extrusion multiplier i PrusaSlicer, i filamentinställningarna. Att höja flödet för att dölja ett igensatt munstycke flyttar bara problemet.