
압출 부족 해결 방법
압출 부족은 프린터가 슬라이서가 예상하는 것보다 플라스틱을 적게 밀어내는 현상이에요. 벽이 얇게 나오고, 윗면의 선 사이에 틈이 생기며, 출력물이 가볍고 약하게 느껴져요. 설정 문제일 수도 있지만, 대개는 무언가가 필라멘트를 느리게 만들고 있어요.
핫엔드가 녹일 수 있는 것보다 빠른 출력
모든 핫엔드는 1초에 녹일 수 있는 플라스틱 양이 정해져 있어요. 빠른 인필에서는 틈이 생기는데 느린 벽에서는 괜찮다면, 출력 속도가 핫엔드를 앞지른 거예요. 슬라이서 프로파일은 필라멘트마다 최대 체적 속도로 이를 제한해요. 그 안에서 출력하거나 인필 속도를 낮추세요. 필라멘트 페이지에 프로파일 값이 나와 있어요. TPU 같은 부드러운 소재는 PLA보다 훨씬 낮게 제한돼요.
필라멘트 경로의 문제
- 부분적으로 막힌 노즐. 필라멘트를 넣을 때 가늘고 꼬불꼬불하게 나오면 그 신호예요. 가열한 뒤 손으로 필라멘트를 밀어 넣거나 노즐을 교체하세요.
- 미끄러지는 익스트루더. 딸깍거리는 소리와 갈려 나간 필라멘트는 기어가 물지 못한다는 뜻이에요. 장력을 확인하고 기어를 청소하세요.
- 스풀의 저항. 엉킨 스풀이나 뻑뻑한 홀더 때문에 익스트루더가 필라멘트를 힘겹게 당겨요.
- 습기 먹은 필라멘트는 톡톡 튀는 소리와 함께 고르지 않게 압출돼요. 건조하세요.
너무 낮은 온도
충분히 뜨겁지 않은 플라스틱은 천천히 흘러요. 필라멘트 범위 안에서 노즐 온도를 5 °C씩 올리거나, 온도 타워로 가장 좋은 값을 찾으세요.
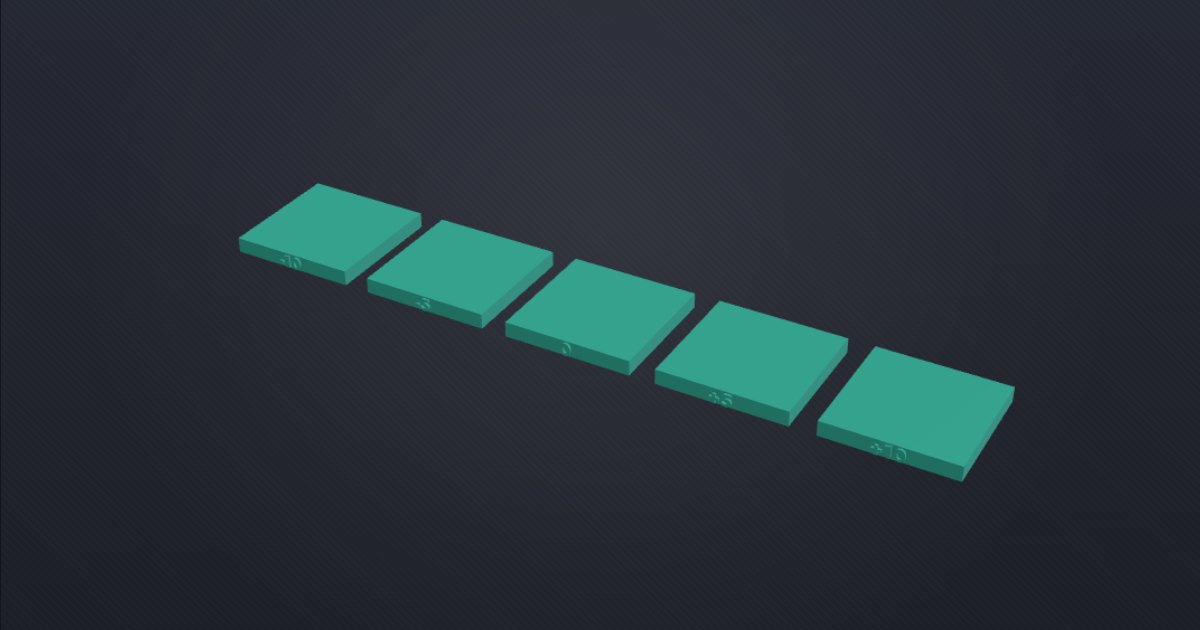
유량 캘리브레이션은 마지막에
경로에 문제가 없고 속도가 알맞을 때만 유량을 미세 조정하세요. 유량 테스트를 출력하고 윗면이 가장 매끈한 블록을 고르세요. 필라멘트 설정에서 Bambu Studio와 OrcaSlicer는 유량 비율, PrusaSlicer는 압출 배율이에요. 막힌 노즐을 감추려고 유량을 올리면 문제가 옮겨 갈 뿐이에요.