
Zo los je onderextrusie op
Onderextrusie is wanneer de printer minder plastic uitduwt dan de slicer verwacht. Wanden worden dun, bovenvlakken hebben gaten tussen de lijnen en de print voelt licht en zwak aan. Het kan een instelling zijn, maar vaker remt er iets het filament af.
Sneller printen dan de hotend kan smelten
Elke hotend kan maar zoveel plastic per seconde smelten. Verschijnen er gaten in snelle infill maar niet in langzame wanden, dan liep de print erop vooruit. De slicerprofielen begrenzen het met een maximale volumetrische snelheid per filament; blijf daarbinnen of print de infill langzamer. De filamentpagina's tonen de waarden van de profielen: zachte materialen zoals TPU zijn veel lager begrensd dan PLA.
Iets in het filamentpad
- Een gedeeltelijk verstopte nozzle. Dunne, krullende extrusie bij het laden van filament is het teken. Warm hem op en duw filament er met de hand doorheen, of vervang de nozzle.
- Een slippende extruder. Klikgeluiden en vermalen filament betekenen dat de tandwielen geen grip hebben: controleer de spanning en maak de tandwielen schoon.
- Weerstand op de spoel. Een verwarde spoel of een stroeve houder laat de extruder vechten om filament binnen te trekken.
- Vochtig filament extrudeert ongelijkmatig met knappende geluiden; droog het.
Te koel
Plastic dat niet heet genoeg is, vloeit langzaam. Verhoog de nozzletemperatuur telkens 5 °C binnen het bereik van het filament, of vind de beste waarde met een temperatuurtoren.
Kalibreer de flow als laatste
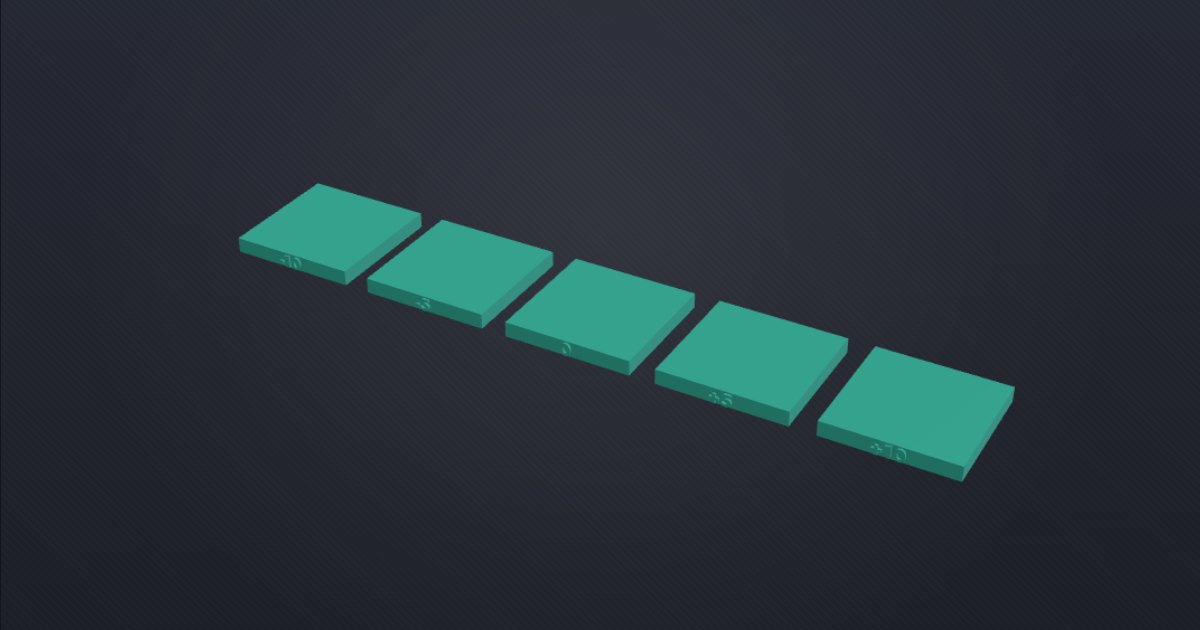
Pas als het pad vrij is en de snelheid klopt, stel je de flow fijn af. Print de flowtest en kies het blokje met de gladste bovenkant. De instelling heet Flow ratio in Bambu Studio en OrcaSlicer en Extrusion multiplier in PrusaSlicer, bij de filamentinstellingen. De flow verhogen om een verstopte nozzle te maskeren, verplaatst het probleem alleen.