
如何解決擠出不足
擠出不足是指印表機擠出的塑料比切片軟體預期的少。牆壁變薄,頂面線條之間有縫隙,列印件又輕又脆弱。可能是設定問題,但更常見的是有東西讓耗材走得太慢。
列印速度超過熱端的熔化能力
每個熱端每秒能熔化的塑料都有限。如果快速填充出現縫隙,而慢速的牆壁沒有,就是列印速度超過了它的能力。切片軟體的設定檔會為每種耗材設定最大體積速度來限制;保持在這個範圍內,或放慢填充速度。耗材頁面列出了設定檔的數值:TPU 等軟性材料的上限比 PLA 低很多。
耗材路徑中有阻礙
- 噴嘴部分堵塞。進料時擠出的料又細又捲就是徵兆。把噴嘴加熱後用手把耗材推過去,或更換噴嘴。
- 擠出機打滑。出現喀喀聲、耗材被磨碎,表示齒輪咬不住:檢查張力並清潔齒輪。
- 料盤阻力。纏繞的料盤或不好轉的料架會讓擠出機很吃力地拉耗材。
- 耗材受潮會擠出不均勻並發出啪啪聲;把它烘乾。
溫度太低
不夠熱的塑料流動很慢。在耗材的溫度範圍內,每次把噴嘴溫度提高 5 °C,或用溫度塔找出最佳數值。
最後才校準流量
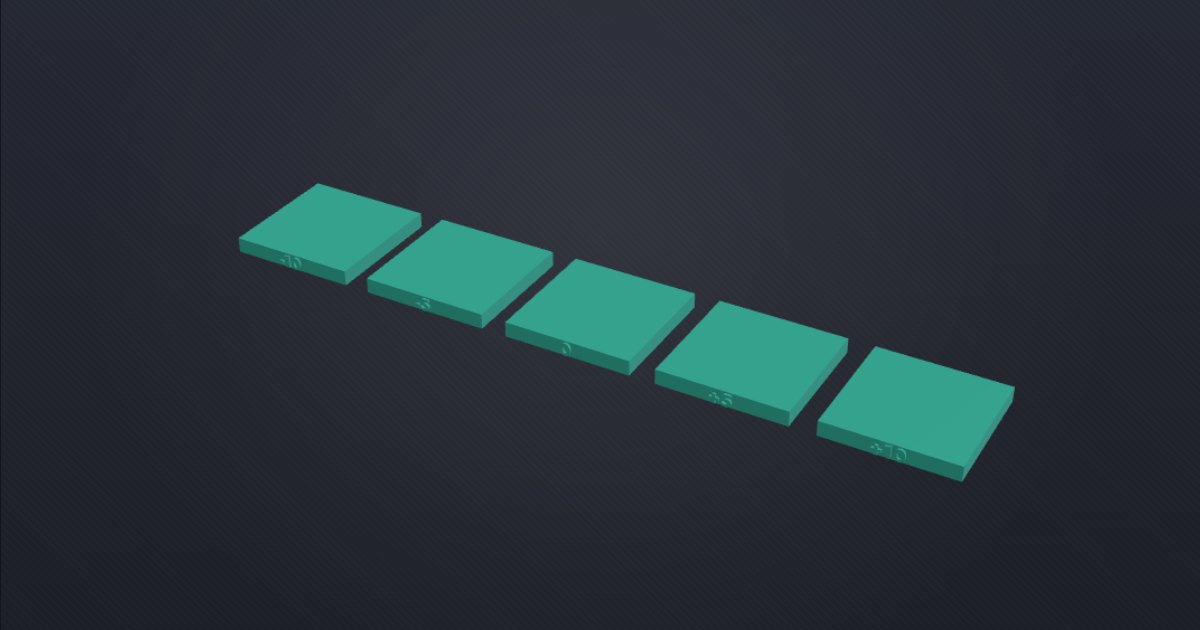
只有在路徑通暢、速度合適之後,才微調流量。列印流量測試,選出頂面最平滑的方塊。這個設定在 Bambu Studio 和 OrcaSlicer 中叫流量比例,在 PrusaSlicer 中叫擠出倍率,位於耗材設定裡。靠提高流量來掩蓋噴嘴堵塞,只是把問題移到別處。