
3Dプリントの糸引きを直す方法
糸引きとは、ノズルがプリントの2つの部分の間を移動するところにできる、クモの巣のような細い糸のことです。ノズルの移動中にプラスチックが垂れ出ることが原因で、ほとんどの場合は調整でなくせます。
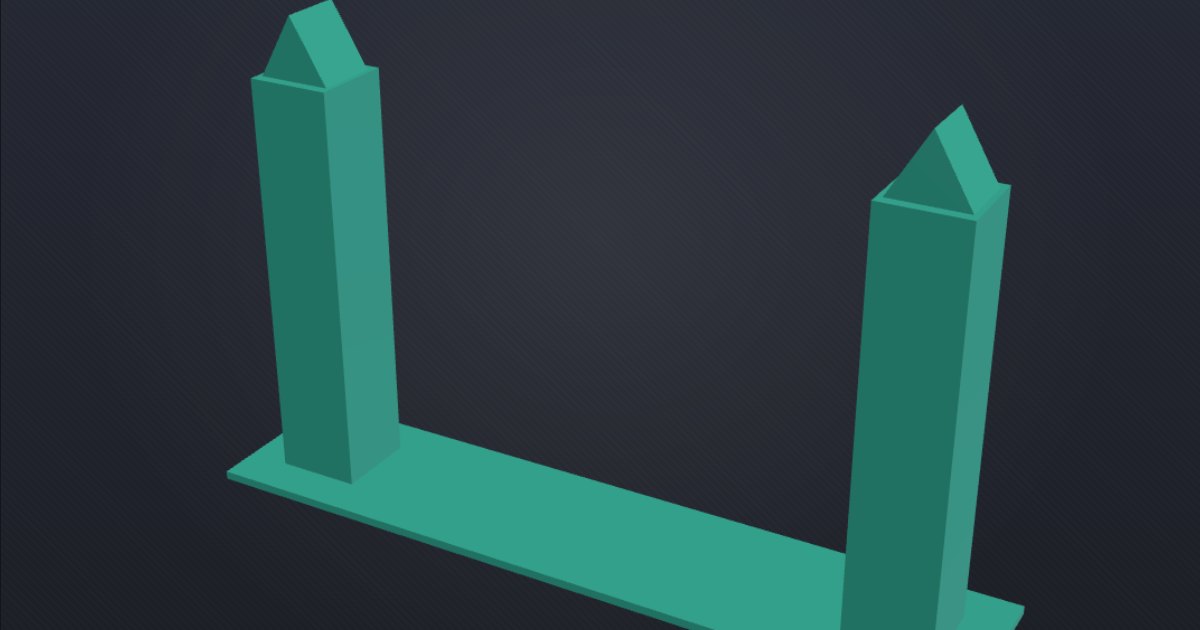
なぜ起きるのか
溶けたプラスチックは、印刷していない間もノズルから少しずつ出てきます。ノズルが空いたすき間を移動するたびに、その一部が引き伸ばされて糸になります。悪化させる要因は3つです。
- リトラクション不足:移動前にフィラメントが十分に引き戻されていない。
- 温度が高すぎる:柔らかいプラスチックほど垂れやすい。
- フィラメントの吸湿:プラスチック中の水分がノズル内で沸騰し、押し出してしまう。PETG、TPU、ナイロンは特に湿気を吸いやすい素材です。
リトラクションを調整する
リトラクションは、移動のたびにフィラメントを引き戻す動作です。ダイレクトドライブの押出機ではおよそ0.4〜1.5 mm、ボーデン式ではおよそ2.5〜6 mmが一般的です。お使いのプリンターのプロファイルから始めて、少しずつ変えましょう。
リトラクションテストを、表の長さごとに1回ずつ、他は何も変えずに印刷し、糸が残らない一番短い長さを採用します。リトラクションが多すぎても、印刷再開時のすき間や押出機の詰まりといった別の問題が起きます。
設定項目は、Bambu StudioとOrcaSlicerではプリンター設定またはフィラメント設定のRetraction length(リトラクション長)、PrusaSlicerではプリンター設定のRetraction → Lengthです。
温度を少し下げる
フィラメントの適正範囲内で、ノズル温度を5〜10 °Cずつ下げます。温度タワーで、層がしっかりくっつく一番低い温度がわかります。フィラメントのページに、スライサー自身のプロファイルの温度範囲が載っています。
フィラメントを乾燥させる
糸引きと一緒に、パチパチという音、ざらついた表面、小さな気泡が出るなら、フィラメントが湿気を吸っています。フィラメントドライヤーか、ドライヤーのメーカーが示すオーブン設定で乾燥させ、乾燥剤と一緒に密閉容器で保管しましょう。湿ったフィラメントは、リトラクション設定では直せません。
移動を短く速く
- Avoid crossing walls(Bambu Studio、OrcaSlicer)またはAvoid crossing perimeters(PrusaSlicer)をオンにすると、移動がプリントの内側にとどまり、糸が隠れます。
- 移動速度を上げると、プラスチックが垂れる時間が短くなります。
- Wipe while retracting(リトラクション時にワイプ)は、リトラクションしながらノズルをプリントの上で引き戻します。
残った細い糸は、ヒートガンやヘアドライヤーをさっと当てると取れます。