
Hogyan javítsd az alulextrudálást
Alulextrudálásról akkor beszélünk, amikor a nyomtató kevesebb műanyagot nyom ki, mint amennyit a szeletelő vár. A falak vékonyak lesznek, a felső felületeken rések maradnak a vonalak között, és a nyomat könnyű és gyenge. Lehet beállítás is, de gyakrabban valami lassítja a filamentet.
Gyorsabb nyomtatás, mint amennyit a hotend meg tud olvasztani
Minden hotend csak bizonyos mennyiségű műanyagot tud megolvasztani másodpercenként. Ha a gyors kitöltésen rések jelennek meg, a lassú falakon viszont nem, a nyomtatás túlszaladt rajta. A szeletelőprofilok minden filamentnél egy maximális térfogati sebességgel korlátozzák; maradj ezen belül, vagy lassítsd a kitöltést. A filamentoldalak mutatják a profilok értékeit: a puha anyagok, például a TPU, sokkal alacsonyabb korlátot kapnak, mint a PLA.
Valami a filament útjában
- Részben eltömődött fúvóka. Az árulkodó jel a vékony, kunkorodó extrudálás filamentbetöltéskor. Melegítsd fel, és nyomd át kézzel a filamentet, vagy cseréld ki a fúvókát.
- Csúszó extruder. A kattogó hang és a lekoptatott filament azt jelenti, hogy a fogaskerekek nem tudnak fogni: ellenőrizd a feszességet, és tisztítsd meg a fogaskerekeket.
- Fékező orsó. Egy összegabalyodott orsó vagy egy merev tartó miatt az extrudernek küzdenie kell a filament behúzásáért.
- A nedves filament egyenetlenül, pattogó hangokkal extrudálódik; szárítsd ki.
Túl hűvös
A nem elég meleg műanyag lassan folyik. Emeld a fúvóka hőmérsékletét egyszerre 5 °C-kal a filament tartományán belül, vagy keresd meg a legjobb értéket egy hőmérséklettoronnyal.
Az anyagáramlást kalibráld utoljára
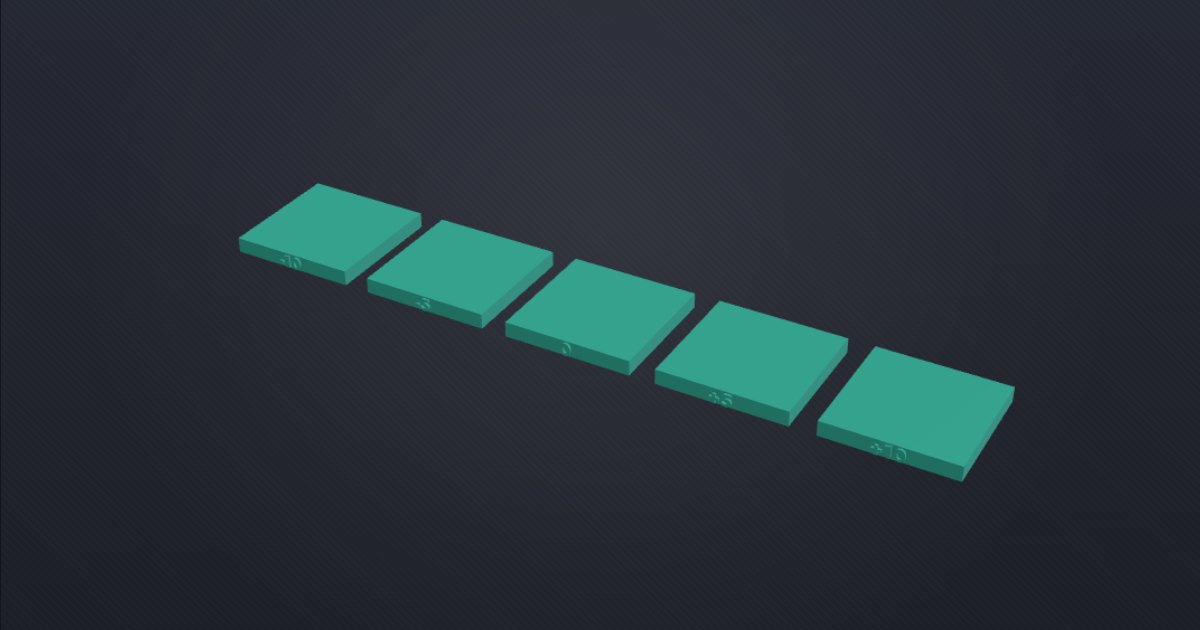
Csak ha az út szabad és a sebesség megfelelő, akkor finomhangold az anyagáramlást. Nyomtasd ki az anyagáramlás-tesztet, és válaszd azt a blokkot, amelynek a legsimább a teteje. A beállítás neve Flow ratio a Bambu Studióban és az OrcaSlicerben, és Extrusion multiplier a PrusaSlicerben, a filamentbeállítások között. Ha az anyagáramlás növelésével próbálsz elrejteni egy eltömődött fúvókát, csak áthelyezed a problémát.