
Slik fikser du underekstrudering
Underekstrudering er når skriveren presser ut mindre plast enn sliceren forventer. Veggene blir tynne, toppflatene får hull mellom linjene, og utskriften føles lett og svak. Det kan være en innstilling, men oftere er det noe som bremser filamentet.
Utskrift raskere enn hotenden klarer å smelte
Hver hotend kan bare smelte en viss mengde plast i sekundet. Hvis det dukker opp hull i raskt fyll, men ikke i langsomme vegger, gikk utskriften fortere enn den. Slicerprofilene begrenser det med en maksimal volumetrisk hastighet for hvert filament; hold deg innenfor den, eller senk farten på fyllet. Filamentsidene viser profilenes verdier: myke materialer som TPU har en mye lavere grense enn PLA.
Noe i filamentbanen
- En delvis tett dyse. Tynn, krøllete ekstrudering når du laster inn filament, er tegnet. Varm den opp og press filament gjennom for hånd, eller bytt dysen.
- En ekstruder som slurer. Klikkelyder og nedmalt filament betyr at tannhjulene ikke får tak: sjekk strammingen og rengjør tannhjulene.
- Motstand på spolen. En floket spole eller en stiv holder gjør at ekstruderen må kjempe for å trekke filamentet.
- Fuktig filament ekstruderes ujevnt med smellelyder; tørk det.
For kaldt
Plast som ikke er varm nok, flyter sakte. Øk dysetemperaturen med 5 °C om gangen innenfor filamentets område, eller finn den beste verdien med et temperaturtårn.
Kalibrer flowen til slutt
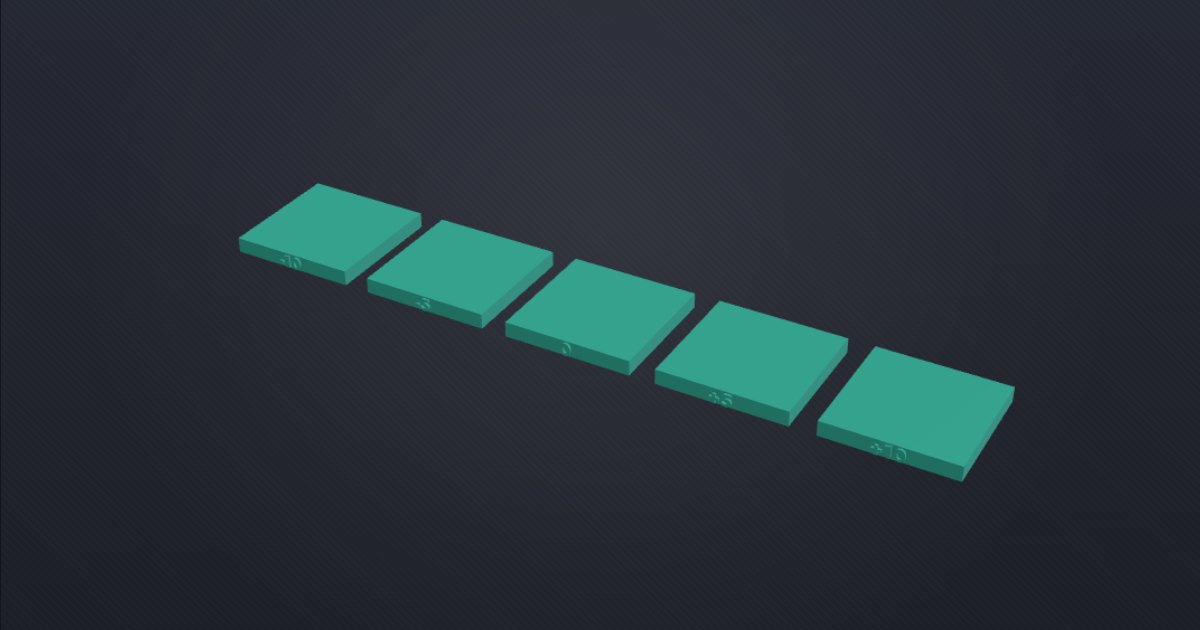
Først når banen er fri og hastigheten er riktig, finjusterer du flowen. Skriv ut flowtesten og velg blokken med den glatteste toppen. Innstillingen heter Flow ratio i Bambu Studio og OrcaSlicer og Extrusion multiplier i PrusaSlicer, i filamentinnstillingene. Å øke flowen for å skjule en tett dyse flytter bare problemet.