
Eksik ekstrüzyon nasıl giderilir
Eksik ekstrüzyon, yazıcının dilimleyicinin beklediğinden daha az plastik itmesidir. Duvarlar ince çıkar, üst yüzeylerde çizgiler arasında boşluklar olur ve baskı hafif ve zayıf hissettirir. Bir ayar olabilir ama çoğu zaman filamenti yavaşlatan bir şey vardır.
Hotend'in eritebileceğinden hızlı basmak
Her hotend saniyede ancak belirli miktarda plastik eritebilir. Boşluklar hızlı dolguda görünüp yavaş duvarlarda görünmüyorsa, baskı onu geçmiştir. Dilimleyici profilleri bunu her filament için bir maksimum hacimsel hız ile sınırlar; bunun içinde kalın ya da dolguyu yavaşlatın. Filament sayfaları profillerin değerlerini gösterir: TPU gibi yumuşak malzemeler PLA'dan çok daha düşük sınırlanır.
Filament yolunda bir sorun
- Kısmen tıkalı bir nozul. Filament yüklerken ince, kıvrımlı çıkan plastik bunun işaretidir. Isıtıp filamenti elle itin ya da nozulu değiştirin.
- Kayan bir ekstruder. Tıklama sesleri ve aşınmış filament, dişlilerin tutunamadığını gösterir: gerginliği kontrol edin ve dişlileri temizleyin.
- Makarada sürtünme. Dolaşmış bir makara ya da sert bir tutucu, ekstruderin filamenti çekmek için zorlanmasına neden olur.
- Nemli filament patlama sesleriyle düzensiz akar; kurutun.
Fazla soğuk
Yeterince sıcak olmayan plastik yavaş akar. Filamentin aralığı içinde nozul sıcaklığını her seferinde 5 °C artırın ya da en iyi değeri bir sıcaklık kulesiyle bulun.
Akışı en son kalibre edin
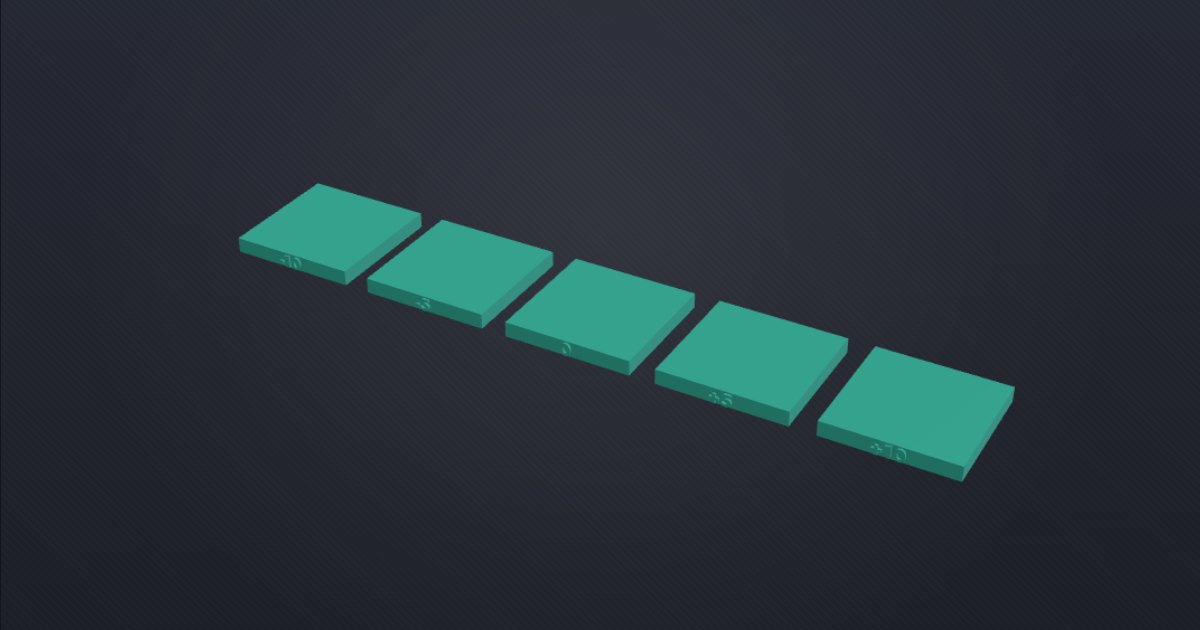
Ancak yol temiz ve hız doğru olduğunda akışa ince ayar yapın. Akış oranı testini basın ve üstü en pürüzsüz olan bloğu seçin. Ayar, filament ayarlarında Bambu Studio ve OrcaSlicer'da Flow ratio, PrusaSlicer'da Extrusion multiplier olarak geçer. Tıkalı bir nozulu gizlemek için akışı artırmak yalnızca sorunun yerini değiştirir.