
Sådan fikser du underekstrudering
Underekstrudering er, når printeren skubber mindre plast ud, end sliceren forventer. Væggene bliver tynde, overfladerne får huller mellem linjerne, og printet føles let og svagt. Det kan skyldes en indstilling, men oftere er der noget, der bremser filamentet.
Der printes hurtigere, end hotenden kan smelte
Hver hotend kan kun smelte en vis mængde plast i sekundet. Hvis der opstår huller i hurtig infill, men ikke i langsomme vægge, løb printet fra den. Slicerprofilerne begrænser det med en maksimal volumetrisk hastighed for hvert filament; hold dig inden for den, eller sænk farten på infill. Filamentsiderne viser profilernes værdier: bløde materialer som TPU er begrænset langt lavere end PLA.
Noget i filamentvejen
- En delvist tilstoppet dyse. Tynd, krøllet ekstrudering, når du lægger filament i, er tegnet. Varm den op, og skub filament igennem med hånden, eller udskift dysen.
- En ekstruder, der glider. Klikkende lyde og afgnavet filament betyder, at tandhjulene ikke kan gribe fat: tjek spændingen, og rengør tandhjulene.
- Modstand fra spolen. En filtret spole eller en stiv holder får ekstruderen til at kæmpe for at trække filamentet.
- Fugtigt filament ekstruderes ujævnt med knaldende lyde; tør det.
For koldt
Plast, der ikke er varm nok, flyder langsomt. Hæv dysetemperaturen 5 °C ad gangen inden for filamentets interval, eller find den bedste værdi med et temperaturtårn.
Kalibrér flowet til sidst
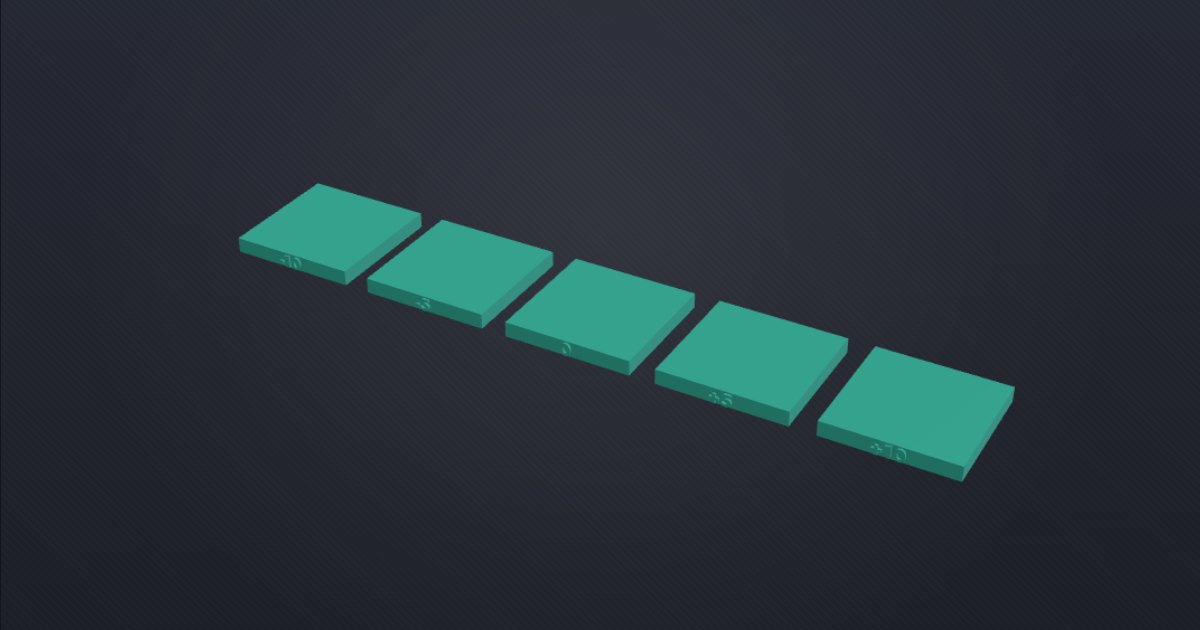
Først når vejen er fri, og hastigheden er rigtig, finjusterer du flowet. Print flowtesten, og vælg blokken med den glatteste top. Indstillingen hedder Flow ratio i Bambu Studio og OrcaSlicer og Ekstruderingsmultiplikator i PrusaSlicer, i filamentindstillingerne. At hæve flowet for at skjule en tilstoppet dyse flytter bare problemet.