
Как исправить недоэкструзию
Недоэкструзия — это когда принтер выдавливает меньше пластика, чем ожидает слайсер. Стенки получаются тонкими, на верхних поверхностях видны щели между линиями, а модель лёгкая и хрупкая. Причина может быть в настройках, но чаще что-то тормозит подачу филамента.
Печать быстрее, чем хотэнд успевает плавить
Любой хотэнд может расплавить лишь определённое количество пластика в секунду. Если пропуски появляются на быстром заполнении, но не на медленных стенках, печать его обогнала. Профили слайсеров ограничивают это максимальной объёмной скоростью для каждого филамента; держитесь в её пределах или замедлите заполнение. На страницах филаментов указаны значения из профилей: у мягких материалов вроде TPU предел намного ниже, чем у PLA.
Что-то мешает на пути филамента
- Частично забитое сопло. Признак — тонкая, закручивающаяся нить при загрузке филамента. Нагрейте сопло и протолкните филамент рукой или замените сопло.
- Проскальзывающий экструдер. Щелчки и стёсанный филамент означают, что шестерни не могут его захватить: проверьте прижим и почистите шестерни.
- Сопротивление катушки. Спутанная катушка или тугой держатель заставляют экструдер с трудом тянуть филамент.
- Влажный филамент выдавливается неравномерно, с хлопками; просушите его.
Слишком холодно
Недостаточно горячий пластик течёт медленно. Поднимайте температуру сопла на 5 °C за раз в пределах диапазона филамента или найдите лучшее значение с помощью температурной башни.
Калибруйте поток в последнюю очередь
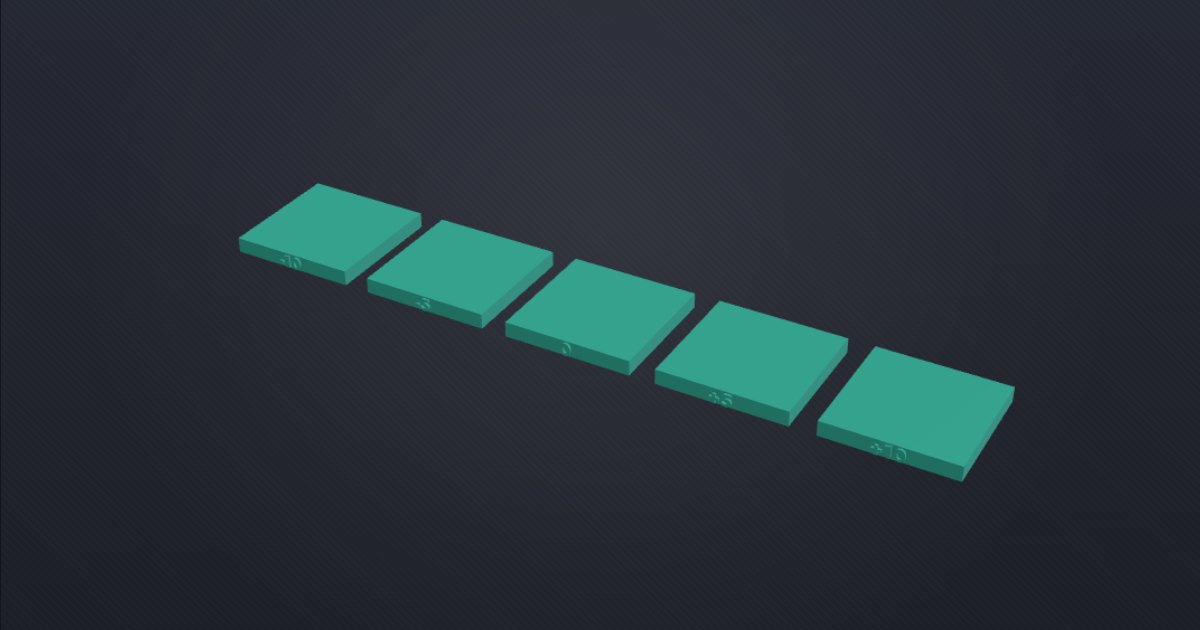
Только когда путь филамента свободен, а скорость правильная, тонко настройте поток. Напечатайте тест потока и выберите блок с самым гладким верхом. Параметр называется Flow ratio (коэффициент потока) в Bambu Studio и OrcaSlicer и Extrusion multiplier (множитель экструзии) в PrusaSlicer, в настройках филамента. Если поднять поток, чтобы скрыть забитое сопло, проблема просто переместится.