
Come risolvere la sottoestrusione
La sottoestrusione è quando la stampante spinge fuori meno plastica di quanta lo slicer si aspetti. Le pareti escono sottili, le superfici superiori hanno spazi tra le linee e la stampa risulta leggera e fragile. Può essere un'impostazione, ma più spesso qualcosa rallenta il filamento.
Stampare più veloce di quanto l'hotend riesca a fondere
Ogni hotend può fondere solo una certa quantità di plastica al secondo. Se compaiono buchi nel riempimento veloce ma non nelle pareti lente, la stampa l'ha superata. I profili degli slicer la limitano con una velocità volumetrica massima per ogni filamento; restaci dentro, o rallenta il riempimento. Le pagine dei filamenti mostrano i valori dei profili: i materiali morbidi come il TPU hanno un limite molto più basso del PLA.
Qualcosa nel percorso del filamento
- Un ugello parzialmente ostruito. Il segnale è un'estrusione sottile e arricciata quando carichi il filamento. Scaldalo e spingi il filamento a mano, oppure sostituisci l'ugello.
- Un estrusore che slitta. Ticchettii e filamento rosicchiato significano che gli ingranaggi non fanno presa: controlla la tensione e pulisci gli ingranaggi.
- Attrito sulla bobina. Una bobina aggrovigliata o un supporto rigido costringono l'estrusore a faticare per tirare il filamento.
- Il filamento umido si estrude in modo irregolare con scoppiettii; asciugalo.
Troppo freddo
La plastica non abbastanza calda scorre lentamente. Alza la temperatura dell'ugello di 5 °C alla volta entro l'intervallo del filamento, oppure trova il valore migliore con una torre di temperatura.
Calibra il flusso per ultimo
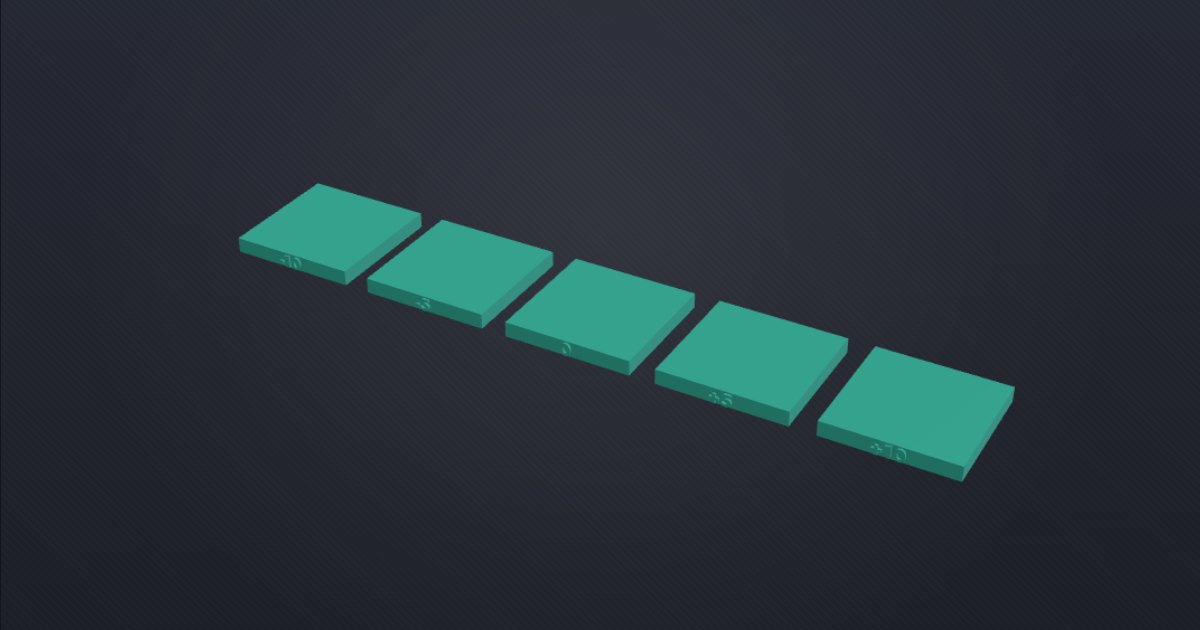
Solo quando il percorso è libero e la velocità è giusta, affina il flusso. Stampa il test del flusso e scegli il blocco con la superficie superiore più liscia. L'impostazione è Rapporto di flusso in Bambu Studio e OrcaSlicer e Moltiplicatore di estrusione in PrusaSlicer, nelle impostazioni del filamento. Alzare il flusso per mascherare un ugello ostruito sposta solo il problema.