
如何解决挤出不足
挤出不足是指打印机挤出的塑料少于切片软件的预期。外壁变薄,顶面线条之间有缝隙,打印件感觉又轻又弱。可能是设置问题,但更常见的是有东西在拖慢耗材。
打印速度超过了热端的熔化能力
每个热端每秒只能熔化有限的塑料。如果快速填充上出现缝隙而慢速外壁没有,说明打印速度超过了它的能力。切片配置用每种耗材的最大体积速度来限制它;保持在限值以内,或放慢填充速度。耗材页面显示了配置中的数值:TPU 等软性材料的上限比 PLA 低得多。
耗材路径中有阻碍
- 喷嘴部分堵塞。进料时挤出的丝又细又卷就是征兆。加热后用手推耗材通过,或者更换喷嘴。
- 挤出机打滑。咔哒声和被磨碎的耗材说明齿轮抓不住:检查张力并清洁齿轮。
- 料盘阻力大。缠绕的料盘或不顺滑的料架会让挤出机费力地拉耗材。
- 受潮的耗材挤出不均匀并伴有噼啪声;把它烘干。
温度太低
不够热的塑料流动缓慢。在耗材的温度范围内每次把喷嘴温度提高 5 °C,或者用温度塔找到最佳值。
最后再校准流量
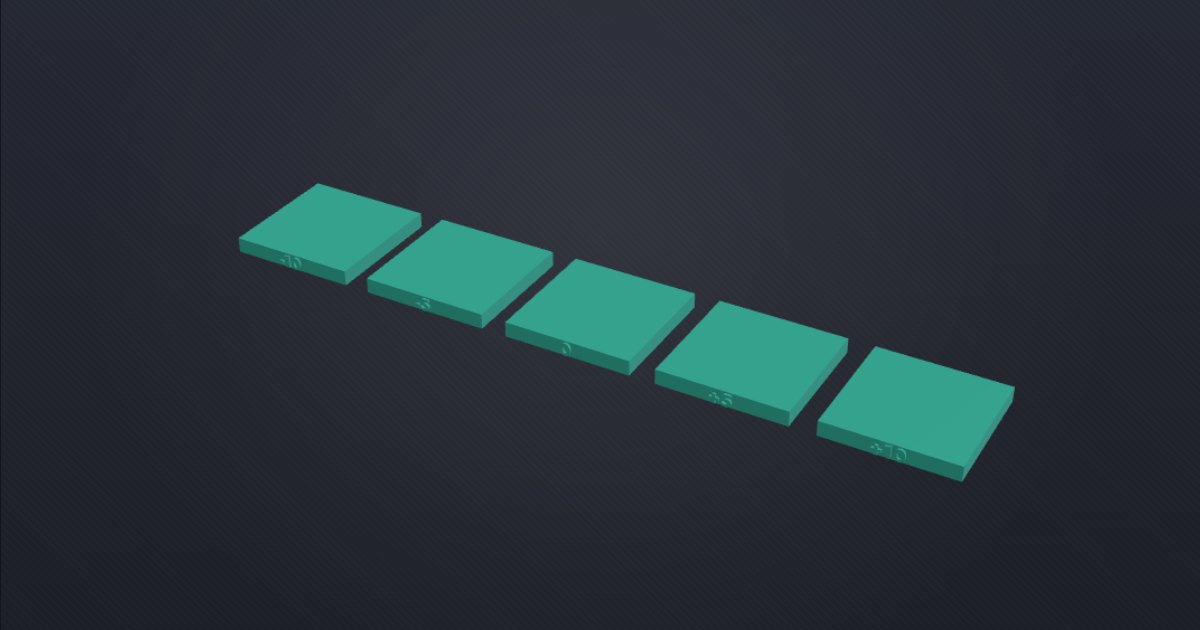
只有在路径通畅、速度合适之后,才微调流量。打印流量测试,选顶面最光滑的方块。在耗材设置中,Bambu Studio 和 OrcaSlicer 里叫流量比例,PrusaSlicer 里叫挤出倍率。提高流量来掩盖喷嘴堵塞只会转移问题。