
Unterextrusion beheben
Unterextrusion bedeutet, dass der Drucker weniger Kunststoff fördert, als der Slicer erwartet. Wände werden zu dünn, Oberflächen haben Lücken zwischen den Linien, und der Druck fühlt sich leicht und schwach an. Es kann an einer Einstellung liegen, aber öfter bremst etwas das Filament aus.
Schneller drucken, als das Hotend schmelzen kann
Jedes Hotend kann nur eine bestimmte Menge Kunststoff pro Sekunde schmelzen. Treten Lücken beim schnellen Infill auf, aber nicht bei langsamen Wänden, war der Druck zu schnell dafür. Die Slicer-Profile begrenzen das mit einer maximalen volumetrischen Geschwindigkeit für jedes Filament; bleib darunter oder verlangsame das Infill. Die Filament-Seiten zeigen die Werte der Profile: Weiche Materialien wie TPU sind viel niedriger begrenzt als PLA.
Etwas im Filamentweg
- Eine teilweise verstopfte Düse. Dünne, krause Extrusion beim Laden des Filaments ist das Zeichen. Heize sie auf und drück Filament von Hand durch oder tausche die Düse.
- Ein rutschender Extruder. Klickgeräusche und abgeschliffenes Filament bedeuten, dass die Zahnräder nicht greifen: Prüfe die Spannung und reinige die Zahnräder.
- Widerstand an der Spule. Eine verhedderte Spule oder ein schwergängiger Halter lässt den Extruder kämpfen, um Filament zu ziehen.
- Feuchtes Filament extrudiert ungleichmäßig mit Knallgeräuschen; trockne es.
Zu kühl
Kunststoff, der nicht heiß genug ist, fließt langsam. Erhöhe die Düsentemperatur jeweils um 5 °C im Bereich des Filaments oder finde den besten Wert mit einem Temperaturturm.
Den Fluss zuletzt kalibrieren
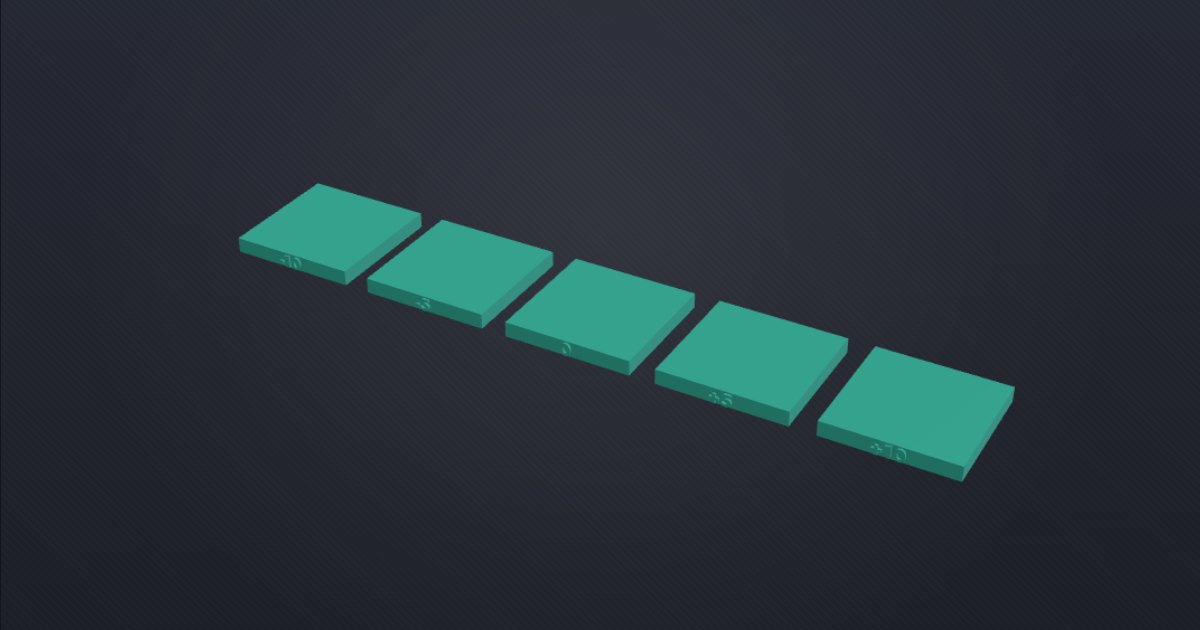
Erst wenn der Weg frei und die Geschwindigkeit richtig ist, stimmst du den Fluss fein ab. Drucke den Flussraten-Test und wähle den Block mit der glattesten Oberseite. Die Einstellung heißt Flow ratio in Bambu Studio und OrcaSlicer und Extrusion multiplier in PrusaSlicer, jeweils in den Filament-Einstellungen. Den Fluss zu erhöhen, um eine verstopfte Düse zu kaschieren, verschiebt das Problem nur.