
Zo los je stringing bij 3D-prints op
Stringing is het spinnenweb van dunne haartjes dat ontstaat waar de nozzle tussen twee delen van een print beweegt. Het komt door plastic dat eruit lekt terwijl de nozzle beweegt, en je kunt het bijna altijd wegtunen.
Waarom het gebeurt
Gesmolten plastic blijft uit de nozzle sijpelen als hij niet print. Elke keer dat de nozzle over een open ruimte beweegt, wordt er een beetje van tot een draadje uitgetrokken. Drie dingen maken het erger:
- Te weinig retractie: het filament wordt voor de verplaatsing niet ver genoeg teruggetrokken.
- Te heet: dunner vloeibaar plastic lekt meer.
- Vochtig filament: water in het plastic kookt in de nozzle en duwt het eruit. PETG, TPU en nylon nemen het snelst vocht op.
Stel de retractie af
Retractie trekt het filament terug voor elke verplaatsing. Direct-drive-extruders hebben meestal ongeveer 0,4 tot 1,5 mm nodig, Bowden-extruders ongeveer 2,5 tot 6 mm. Begin bij het eigen profiel van je printer en verander het in kleine stapjes.
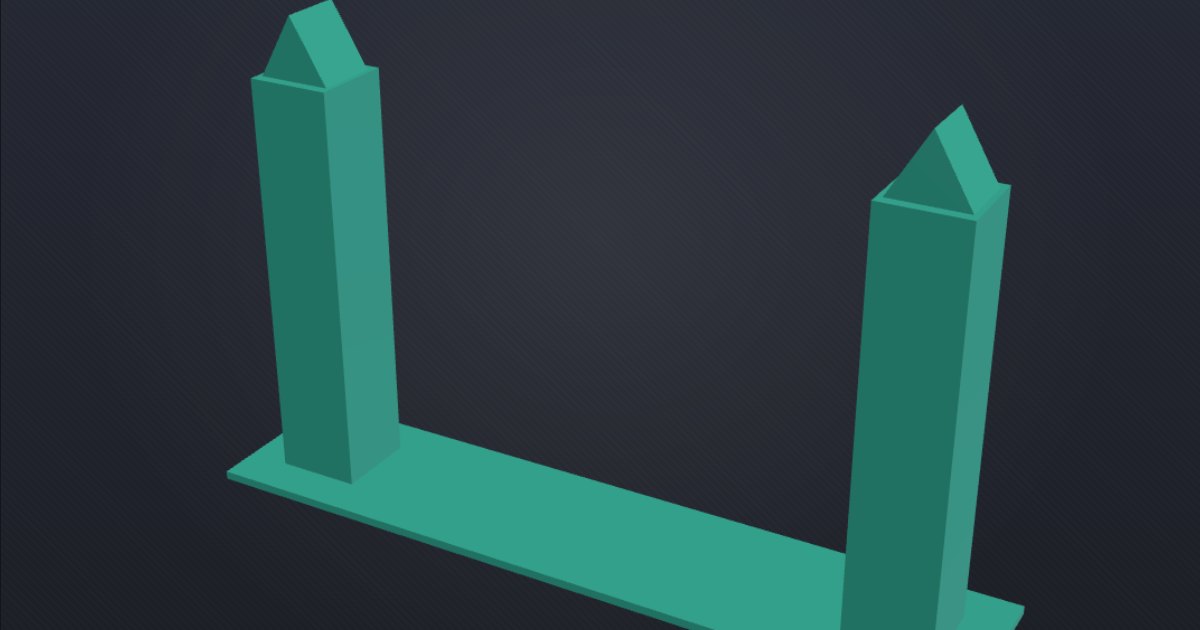
Print de retractietest één keer voor elke lengte in de tabel, zonder iets anders te veranderen, en houd de kortste aan die geen draadjes achterlaat. Te veel retractie geeft eigen problemen: gaten waar de print opnieuw begint, of een verstopte extruder.
De instelling heet Retraction length in de printer- of filamentinstellingen van Bambu Studio en OrcaSlicer, en Retraction → Length in de printerinstellingen van PrusaSlicer.
Verlaag de temperatuur een beetje
Verlaag de nozzletemperatuur telkens 5 tot 10 °C, binnen het bereik van het filament. Een temperatuurtoren laat de laagste temperatuur zien die nog sterke lagen geeft. De filamentpagina's geven het bereik dat de eigen profielen van de slicers gebruiken.
Droog het filament
Gaat stringing samen met knappende of knisperende geluiden, een ruw oppervlak of piepkleine belletjes, dan is het filament vochtig. Droog het in een filamentdroger of op de ovenstand die de maker van je droger opgeeft, en bewaar het in een afgesloten doos met droogmiddel. Geen enkele retractie-instelling lost nat filament op.
Kortere en snellere verplaatsingen
- Zet Avoid crossing walls (Bambu Studio en OrcaSlicer) of Avoid crossing perimeters (PrusaSlicer) aan, zodat verplaatsingen binnen de print blijven, waar draadjes verborgen zijn.
- Een hogere verplaatsingssnelheid geeft het plastic minder tijd om te lekken.
- Wipe while retracting laat de nozzle tijdens het terugtrekken terug over de print vegen.
Fijne draadjes die overblijven, haal je weg met een snelle haal van een heteluchtpistool of föhn.