
Sådan fikser du stringing på 3D-print
Stringing er spindelvævet af tynde hår, der opstår, hvor dysen bevæger sig mellem to dele af et print. Det skyldes plast, der siver ud, mens dysen flytter sig, og det kan næsten altid justeres væk.
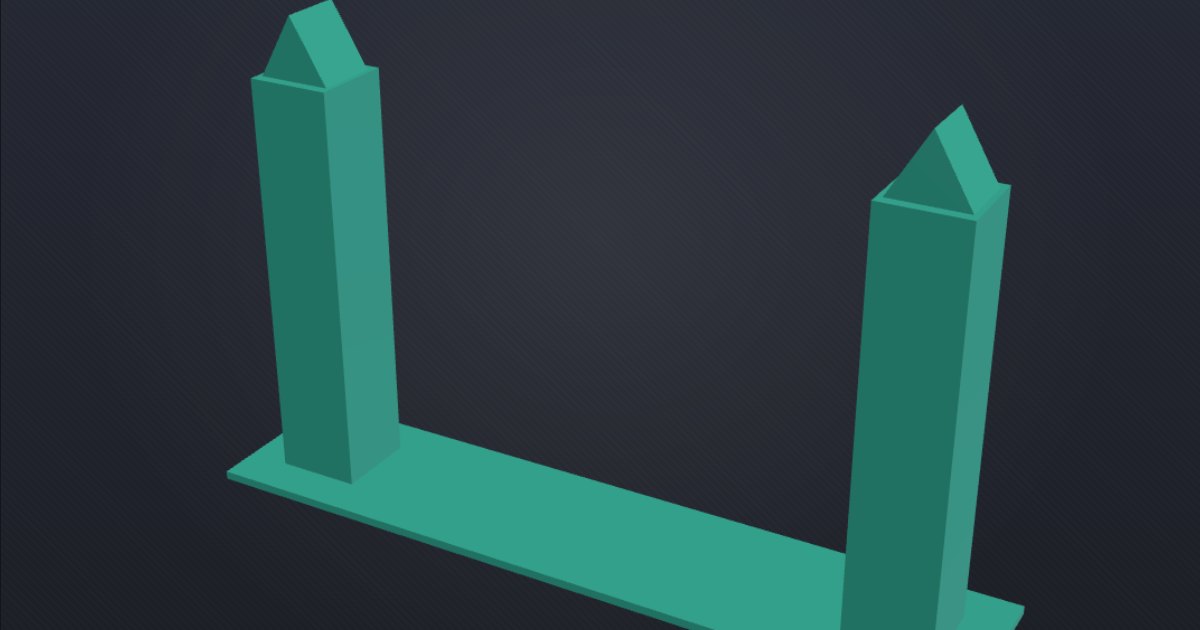
Hvorfor det sker
Smeltet plast bliver ved med at sive ud af dysen, når den ikke printer. Hver gang dysen flytter sig hen over et åbent mellemrum, trækkes lidt af det ud til en tråd. Tre ting gør det værre:
- For lidt retraktion: filamentet trækkes ikke langt nok tilbage før flytningen.
- For varmt: mere flydende plast siver mere.
- Fugtigt filament: vand i plasten koger i dysen og presser det ud. PETG, TPU og nylon optager fugt hurtigst.
Justér retraktionen
Retraktion trækker filamentet tilbage før hver flytning. Direct drive-ekstrudere skal typisk bruge omkring 0,4 til 1,5 mm, Bowden-ekstrudere omkring 2,5 til 6 mm. Start fra din printers egen profil, og ændr den i små trin.
Print retraktionstesten én gang for hver længde i dens tabel uden at ændre andet, og behold den korteste, der ikke giver tråde. For meget retraktion giver sine egne problemer: huller, hvor printet starter igen, eller en tilstoppet ekstruder.
Indstillingen hedder Retraktionslængde i printer- eller filamentindstillingerne i Bambu Studio og OrcaSlicer, og Retraktion → Længde i PrusaSlicers printerindstillinger.
Sænk temperaturen lidt
Sænk dysetemperaturen 5 til 10 °C ad gangen, inden for filamentets interval. Et temperaturtårn viser den køligste temperatur, der stadig giver stærke lag. Filamentsiderne viser det interval, slicernes egne profiler bruger.
Tør filamentet
Hvis stringing følges af knald eller knitrende lyde, en ru overflade eller små bobler, er filamentet fugtigt. Tør det i en filamenttørrer eller med den ovnindstilling, din tørrers producent angiver, og opbevar det i en lukket boks med tørremiddel. Ingen retraktionsindstilling fikser vådt filament.
Kortere og hurtigere flytninger
- Slå Undgå at krydse vægge (Bambu Studio og OrcaSlicer) eller Undgå at krydse perimetre (PrusaSlicer) til, så flytninger holder sig inde i printet, hvor tråde er skjult.
- En hurtigere flytningshastighed giver plasten mindre tid til at sive.
- Tør af under retraktion trækker dysen tilbage hen over printet, mens den trækker filamentet tilbage.
Fine tråde, der er tilbage, kan fjernes med et hurtigt strøg med en varmluftpistol eller hårtørrer.