
Como corrigir fiapos (stringing) em impressões 3D
Fiapos (stringing) são aquela teia de fios finos que aparece onde o bico se desloca entre duas partes da impressão. Vêm do plástico que escorre enquanto o bico se move, e quase sempre dá para eliminá-los com ajustes.
Por que acontece
O plástico derretido continua saindo do bico quando ele não está imprimindo. Cada vez que o bico atravessa um vão aberto, um pouco dele é puxado e vira um fio. Três coisas pioram isso:
- Retração de menos: o filamento não é puxado para trás o suficiente antes do movimento.
- Quente demais: plástico mais fluido escorre mais.
- Filamento úmido: a água no plástico ferve no bico e empurra o material para fora. PETG, TPU e nylon absorvem umidade mais rápido.
Ajuste a retração
A retração puxa o filamento para trás antes de cada movimento de deslocamento. Extrusoras direct drive costumam precisar de 0,4 a 1,5 mm, extrusoras Bowden de 2,5 a 6 mm. Comece pelo perfil da sua impressora e mude em passos pequenos.
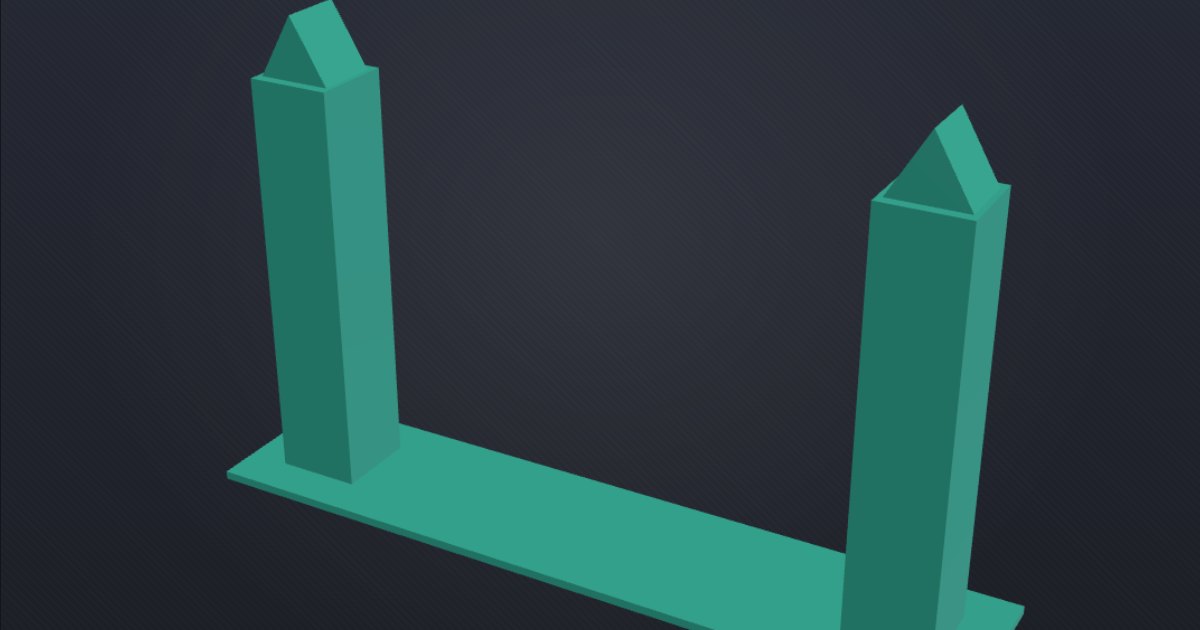
Imprima o teste de retração uma vez para cada comprimento da tabela, sem mudar mais nada, e fique com o menor que não deixa fiapos. Retração demais traz seus próprios problemas: falhas onde a impressão recomeça ou uma extrusora entupida.
A configuração é Retraction length (comprimento de retração) nas configurações de impressora ou de filamento do Bambu Studio e do OrcaSlicer, e Retraction → Length nas configurações de impressora do PrusaSlicer.
Baixe um pouco a temperatura
Reduza a temperatura do bico de 5 a 10 °C por vez, sem sair da faixa do filamento. Uma torre de temperatura mostra a temperatura mais baixa que ainda dá camadas fortes. As páginas de filamentos mostram a faixa que os perfis dos próprios fatiadores usam.
Seque o filamento
Se os fiapos vêm com estalos ou chiados, superfície áspera ou bolhinhas, o filamento está úmido. Seque-o num secador de filamento ou no forno, na temperatura indicada pelo fabricante do secador, e guarde-o numa caixa vedada com sílica. Nenhuma configuração de retração resolve filamento molhado.
Deslocamentos mais curtos e mais rápidos
- Ative Avoid crossing walls (evitar cruzar paredes, no Bambu Studio e no OrcaSlicer) ou Avoid crossing perimeters (evitar cruzar perímetros, no PrusaSlicer), para que os deslocamentos fiquem dentro da peça, onde os fios ficam escondidos.
- Uma velocidade de deslocamento maior dá ao plástico menos tempo para escorrer.
- Wipe while retracting (limpar ao retrair) arrasta o bico de volta sobre a peça enquanto ele retrai.
Os fiapos finos que sobrarem saem com uma passada rápida de soprador térmico ou secador de cabelo.