
Hogyan javítsd a szálhúzást a 3D nyomatokon
A szálhúzás az a pókhálószerű vékony szálakból álló réteg, amely ott jelenik meg, ahol a fúvóka a nyomat két része között mozog. Abból ered, hogy a mozgás közben műanyag szivárog ki, és szinte mindig ki lehet hangolni.
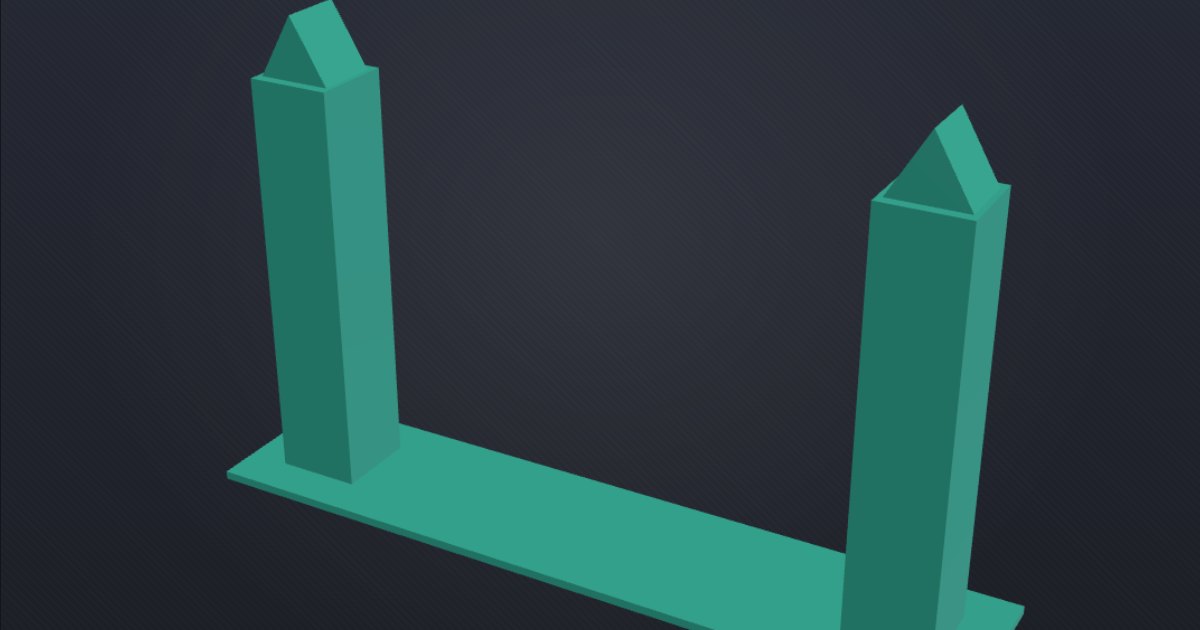
Miért történik
Az olvadt műanyag akkor is szivárog a fúvókából, amikor az nem nyomtat. Valahányszor a fúvóka egy nyitott rés fölött halad át, egy kicsit szállá húz belőle. Három dolog rontja:
- Túl kevés visszahúzás: a filament nincs elég messzire visszahúzva a mozgás előtt.
- Túl meleg: a hígabb műanyag jobban szivárog.
- Nedves filament: a műanyagban lévő víz felforr a fúvókában, és kinyomja azt. A PETG, a TPU és a nejlon szívja magába a leggyorsabban a nedvességet.
Hangold be a visszahúzást
A visszahúzás minden üresjárat előtt visszahúzza a filamentet. A direkt extrudereknek általában kb. 0,4–1,5 mm kell, a Bowden extrudereknek kb. 2,5–6 mm. Indulj ki a nyomtatód saját profiljából, és kis lépésekben változtass.
Nyomtasd ki a visszahúzási tesztet a táblázatában szereplő minden hosszal egyszer, mást nem változtatva, és tartsd meg a legrövidebbet, amely nem hagy szálakat. A túl sok visszahúzás saját gondokat okoz: réseket ott, ahol a nyomtatás újraindul, vagy eltömődött extrudert.
A beállítás neve Retraction length (visszahúzási hossz) a Bambu Studio és az OrcaSlicer nyomtató- vagy filamentbeállításaiban, és Retraction → Length a PrusaSlicer nyomtatóbeállításaiban.
Csökkentsd kicsit a hőmérsékletet
Csökkentsd a fúvóka hőmérsékletét egyszerre 5–10 °C-kal, a filament tartományán belül maradva. Egy hőmérséklettorony megmutatja a leghűvösebb hőmérsékletet, amely még erős rétegeket ad. A filamentoldalak felsorolják, milyen tartományt használnak a szeletelők saját profiljai.
Szárítsd ki a filamentet
Ha a szálhúzással pattogó vagy recsegő hang, érdes felület vagy apró buborékok járnak, a filament nedves. Szárítsd filamentszárítóban vagy a sütőben a szárító gyártója által megadott beállítással, és tárold zárt dobozban nedvszívóval. Nedves filamentet semmilyen visszahúzási beállítás nem javít meg.
Rövidebb és gyorsabb üresjárat
- Kapcsold be az Avoid crossing walls (Bambu Studio és OrcaSlicer) vagy az Avoid crossing perimeters (PrusaSlicer) beállítást, hogy az üresjáratok a nyomaton belül maradjanak, ahol a szálak nem látszanak.
- A nagyobb üresjárati sebesség kevesebb időt hagy a műanyagnak a szivárgásra.
- A Wipe while retracting visszahúzás közben visszahúzza a fúvókát a nyomaton.
A megmaradt vékony szálakat egy hőlégfúvóval vagy hajszárítóval gyorsan végigsimítva el lehet tüntetni.