
Як позбутися павутиння на 3D-друку
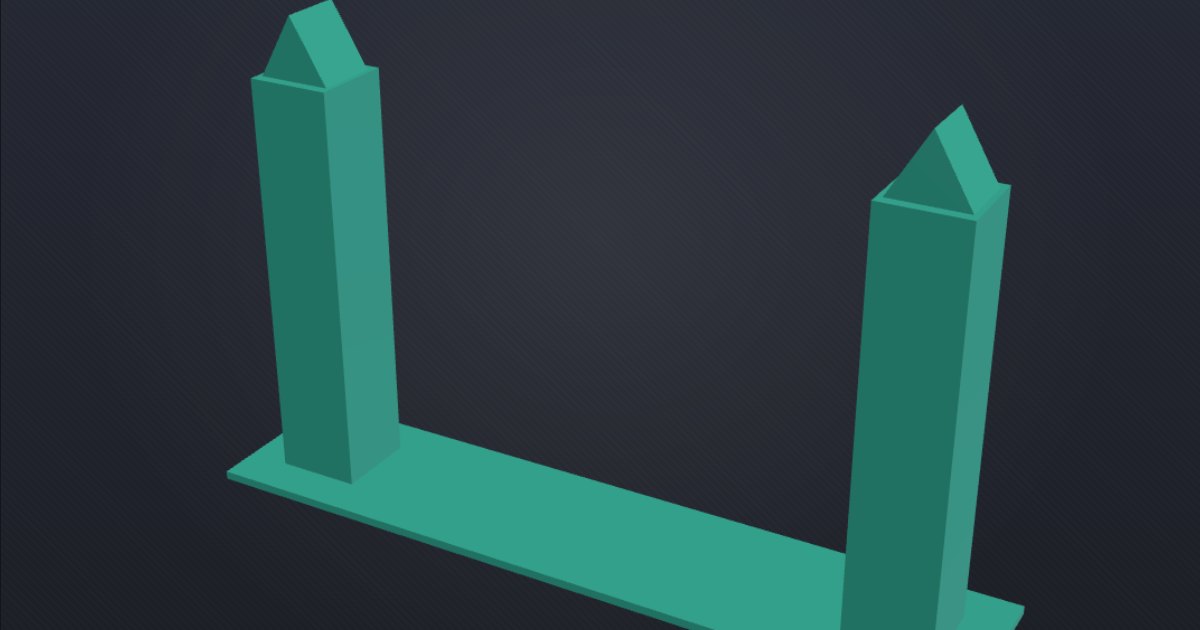
Павутиння — це тонкі волоски, що з’являються там, де сопло переміщується між двома частинами моделі. Вони виникають через пластик, який витікає під час руху сопла, і майже завжди їх можна прибрати налаштуваннями.
Чому це трапляється
Розплавлений пластик продовжує повільно витікати із сопла, навіть коли воно не друкує. Щоразу, коли сопло перетинає порожній проміжок, трохи пластику витягується в нитку. Три речі погіршують ситуацію:
- Замалий ретракт: філамент недостатньо втягується перед переміщенням.
- Надто гаряче: рідкіший пластик сильніше витікає.
- Вологий філамент: вода в пластику закипає в соплі й виштовхує його назовні. PETG, TPU та нейлон набирають вологу найшвидше.
Налаштуйте ретракт
Ретракт утягує філамент назад перед кожним холостим переміщенням. Директ-екструдерам зазвичай потрібно приблизно 0,4–1,5 мм, боуден-екструдерам — приблизно 2,5–6 мм. Почніть із власного профілю вашого принтера й змінюйте значення невеликими кроками.
Надрукуйте тест ретракту по разу для кожної довжини з його таблиці, нічого іншого не змінюючи, і залиште найкоротшу, за якої немає павутиння. Надмірний ретракт має свої проблеми: пропуски там, де друк поновлюється, або заклинений екструдер.
Параметр називається Retraction length у налаштуваннях принтера чи філаменту в Bambu Studio та OrcaSlicer і Retraction → Length у налаштуваннях принтера в PrusaSlicer.
Трохи знизьте температуру
Знижуйте температуру сопла на 5–10 °C за раз, не виходячи за діапазон філаменту. Температурна вежа покаже найнижчу температуру, за якої шари ще міцні. На сторінках філаментів наведено діапазон, який використовують власні профілі слайсерів.
Просушіть філамент
Якщо павутиння супроводжується потріскуванням, шорсткою поверхнею чи дрібними бульбашками, філамент вологий. Просушіть його в сушарці для філаменту або в духовці за режимом, який дає виробник, і зберігайте в герметичному боксі з вологопоглиначем. Жодне налаштування ретракту не виправить вологий філамент.
Коротші й швидші переміщення
- Увімкніть Avoid crossing walls (Bambu Studio та OrcaSlicer) або Avoid crossing perimeters (PrusaSlicer), щоб холості переміщення лишалися всередині моделі, де павутиння не видно.
- Вища швидкість переміщень дає пластику менше часу на витікання.
- Wipe while retracting веде сопло назад по моделі під час ретракту.
Тонкі нитки, що лишилися, можна прибрати, швидко пройшовшись термофеном чи феном.