
Cómo solucionar el stringing en impresiones 3D
El stringing es la telaraña de hilos finos que aparece donde la boquilla se desplaza entre dos partes de una impresión. Se debe al plástico que rezuma mientras la boquilla se mueve, y casi siempre se puede eliminar ajustando parámetros.
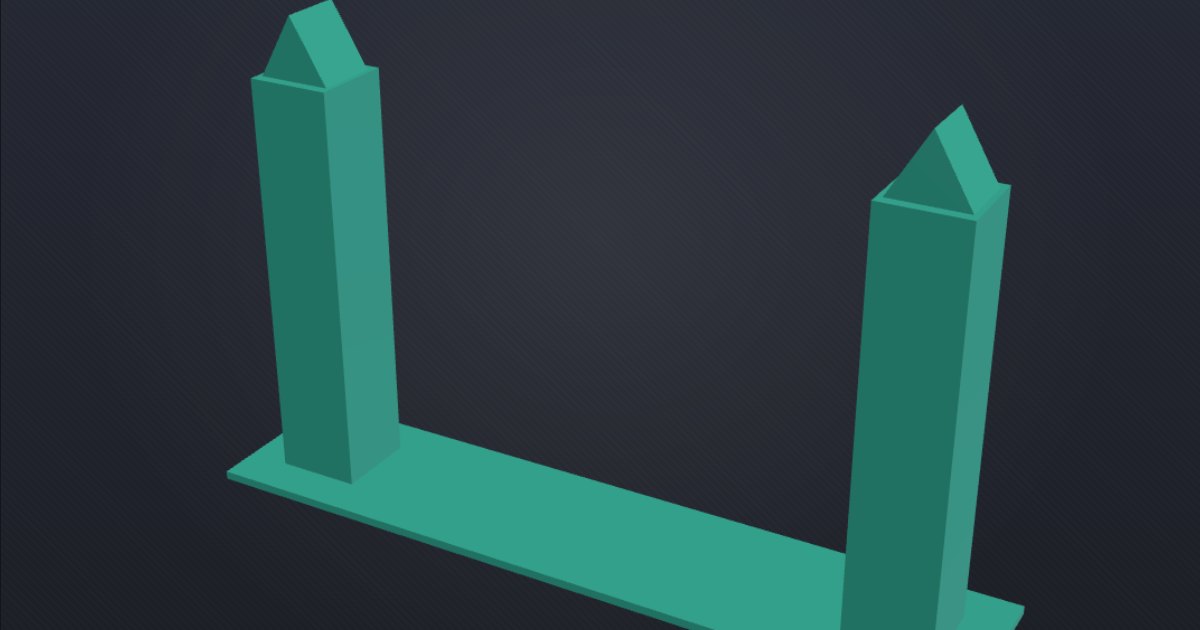
Por qué ocurre
El plástico fundido sigue saliendo de la boquilla cuando no está imprimiendo. Cada vez que la boquilla cruza un hueco, un poco de plástico se estira en un hilo. Tres cosas lo empeoran:
- Poca retracción: el filamento no se retira lo suficiente antes del movimiento.
- Demasiado caliente: el plástico más fluido rezuma más.
- Filamento húmedo: el agua del plástico hierve en la boquilla y lo empuja fuera. El PETG, el TPU y el nailon absorben humedad más rápido.
Ajusta la retracción
La retracción retira el filamento antes de cada desplazamiento. Los extrusores de accionamiento directo suelen necesitar unos 0,4 a 1,5 mm, los Bowden unos 2,5 a 6 mm. Parte del perfil de tu impresora y cámbialo en pasos pequeños.
Imprime la prueba de retracción una vez por cada longitud de su tabla, sin cambiar nada más, y quédate con la más corta que no deje hilos. Demasiada retracción trae sus propios problemas: huecos donde la impresión se reanuda o un extrusor atascado.
El ajuste es Longitud de retracción en los ajustes de impresora o de filamento de Bambu Studio y OrcaSlicer, y Retracción → Longitud en los ajustes de impresora de PrusaSlicer.
Baja un poco la temperatura
Baja la temperatura de la boquilla de 5 a 10 °C cada vez, sin salir del rango del filamento. Una torre de temperatura muestra la temperatura más baja que aún da capas resistentes. Las páginas de filamentos recogen el rango que usan los perfiles de los propios laminadores.
Seca el filamento
Si el stringing viene con chasquidos o crujidos, una superficie áspera o burbujas diminutas, el filamento está húmedo. Sécalo en un secador de filamento o con el ajuste de horno que indique el fabricante de tu secador, y guárdalo en una caja hermética con desecante. Ningún ajuste de retracción arregla un filamento húmedo.
Desplazamientos más cortos y rápidos
- Activa Evitar cruzar paredes (Bambu Studio y OrcaSlicer) o Evitar cruzar perímetros (PrusaSlicer), para que los desplazamientos queden dentro de la pieza, donde los hilos quedan ocultos.
- Una velocidad de desplazamiento mayor da al plástico menos tiempo para rezumar.
- Limpiar al retraer arrastra la boquilla de vuelta sobre la pieza mientras retrae.
Los hilos finos que queden se quitan con una pasada rápida de pistola de calor o secador de pelo.