
Slik fikser du trådtrekking på 3D-utskrifter
Trådtrekking er spindelvevet av tynne hår som dukker opp der dysen flytter seg mellom to deler av en utskrift. Det kommer av plast som siver ut mens dysen beveger seg, og det kan nesten alltid justeres bort.
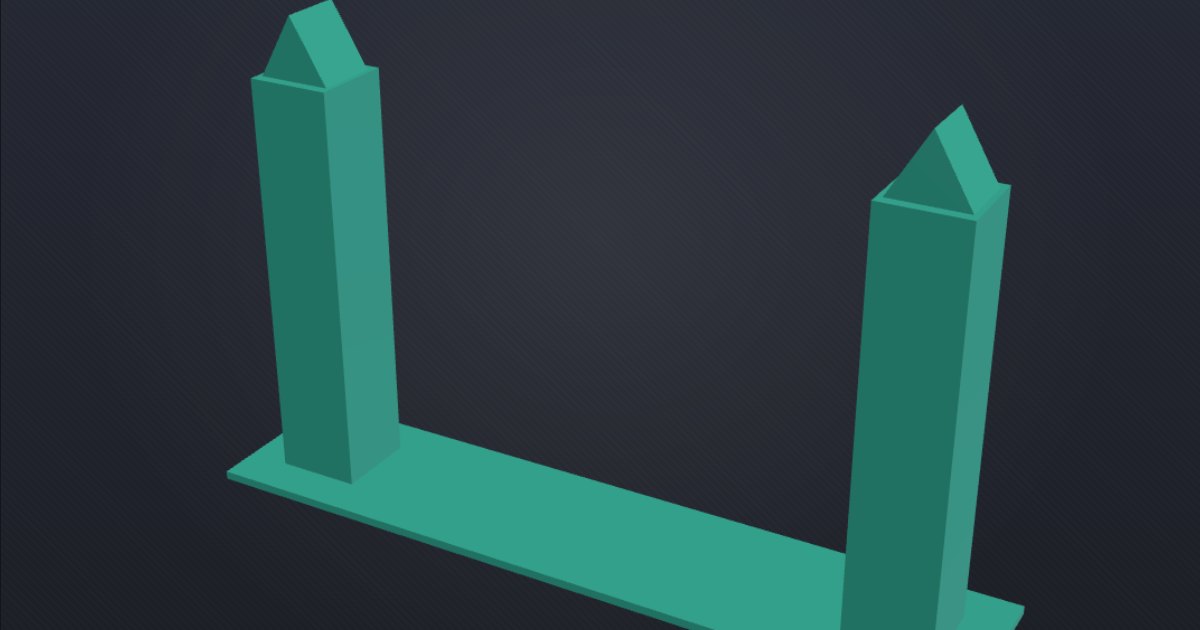
Hvorfor det skjer
Smeltet plast fortsetter å sive ut av dysen når den ikke skriver ut. Hver gang dysen flytter seg over et åpent mellomrom, trekkes litt av den ut til en tråd. Tre ting gjør det verre:
- For lite retraksjon: filamentet trekkes ikke langt nok tilbake før bevegelsen.
- For varmt: tyntflytende plast siver mer.
- Fuktig filament: vann i plasten koker i dysen og presser den ut. PETG, TPU og nylon trekker til seg fukt raskest.
Juster retraksjonen
Retraksjon trekker filamentet tilbake før hver forflytning. Direct drive-ekstrudere trenger vanligvis omtrent 0,4 til 1,5 mm, Bowden-ekstrudere omtrent 2,5 til 6 mm. Start fra skriverens egen profil og endre i små steg.
Skriv ut retraksjonstesten én gang for hver lengde i tabellen, uten å endre noe annet, og behold den korteste som ikke gir tråder. For mye retraksjon gir egne problemer: hull der utskriften starter igjen, eller en tett ekstruder.
Innstillingen heter Retraction length i skriver- eller filamentinnstillingene i Bambu Studio og OrcaSlicer, og Retraction → Length i skriverinnstillingene i PrusaSlicer.
Senk temperaturen litt
Senk dysetemperaturen med 5 til 10 °C om gangen, men hold deg innenfor filamentets område. Et temperaturtårn viser den kaldeste temperaturen som fortsatt gir sterke lag. Filamentsidene viser området slicernes egne profiler bruker.
Tørk filamentet
Hvis trådtrekkingen kommer med smell eller knitrelyder, en ru overflate eller små bobler, er filamentet fuktig. Tørk det i en filamenttørker eller med ovnsinnstillingen produsenten av tørkeren oppgir, og oppbevar det i en tett boks med tørkemiddel. Ingen retraksjonsinnstilling fikser vått filament.
Kortere og raskere forflytninger
- Slå på Avoid crossing walls (Bambu Studio og OrcaSlicer) eller Avoid crossing perimeters (PrusaSlicer), så forflytningene holder seg inne i utskriften der trådene er skjult.
- En høyere forflytningshastighet gir plasten mindre tid til å sive ut.
- Wipe while retracting drar dysen tilbake over utskriften mens den trekker tilbake.
Fine tråder som blir igjen, kan fjernes med et raskt strøk med en varmepistol eller hårføner.