
Så åtgärdar du stringing i 3D-utskrifter
Stringing är det spindelnät av tunna hårstrån som uppstår där munstycket förflyttar sig mellan två delar av en utskrift. Det beror på att plast sipprar ut medan munstycket rör sig, och det går nästan alltid att ställa in bort.
Varför det händer
Smält plast fortsätter att krypa ut ur munstycket när det inte skriver ut. Varje gång munstycket förflyttar sig över en öppen lucka dras lite av den ut till en tråd. Tre saker gör det värre:
- För lite retraktion: filamentet dras inte tillbaka tillräckligt långt före förflyttningen.
- För varmt: mer lättflytande plast sipprar mer.
- Fuktigt filament: vatten i plasten kokar i munstycket och trycker ut den. PETG, TPU och nylon tar upp fukt snabbast.
Ställ in retraktionen
Retraktion drar tillbaka filamentet före varje förflyttning. Direct drive-extrudrar behöver oftast runt 0,4 till 1,5 mm, Bowden-extrudrar runt 2,5 till 6 mm. Utgå från din skrivares egen profil och ändra i små steg.
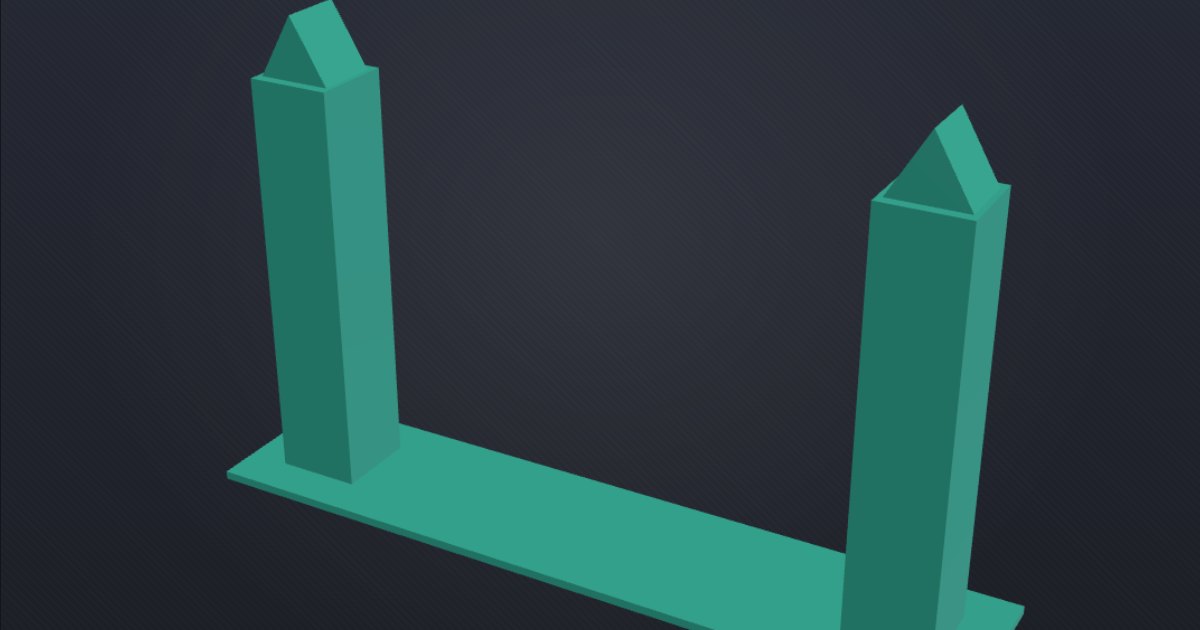
Skriv ut retraktionstestet en gång för varje längd i dess tabell, utan att ändra något annat, och behåll den kortaste som inte lämnar några trådar. För mycket retraktion ställer till egna problem: glipor där utskriften startar igen, eller en igensatt extruder.
Inställningen heter Retraction length i skrivar- eller filamentinställningarna i Bambu Studio och OrcaSlicer, och Retraction → Length i skrivarinställningarna i PrusaSlicer.
Sänk temperaturen lite
Sänk munstyckstemperaturen 5 till 10 °C i taget och håll dig inom filamentets intervall. Ett temperaturtorn visar den svalaste temperaturen som fortfarande ger starka lager. Filamentsidorna listar intervallet som slicernas egna profiler använder.
Torka filamentet
Om stringingen kommer med poppande eller knastrande ljud, en ojämn yta eller små bubblor är filamentet fuktigt. Torka det i en filamenttork eller med den ugnsinställning som din torks tillverkare anger, och förvara det i en tät låda med torkmedel. Ingen retraktionsinställning åtgärdar blött filament.
Kortare och snabbare förflyttningar
- Slå på Avoid crossing walls (Bambu Studio och OrcaSlicer) eller Avoid crossing perimeters (PrusaSlicer), så att förflyttningarna stannar inuti utskriften där trådarna döljs.
- En högre förflyttningshastighet ger plasten mindre tid att sippra.
- Wipe while retracting drar munstycket tillbaka över utskriften medan det retraherar.
Fina trådar som blir kvar kan tas bort med en snabb svepning med en värmepistol eller hårtork.