
3D 프린트의 스트링잉 해결 방법
스트링잉은 노즐이 출력물의 두 부분 사이를 이동할 때 생기는 거미줄 같은 가는 실이에요. 노즐이 움직이는 동안 플라스틱이 흘러나와 생기며, 거의 항상 설정으로 없앨 수 있어요.
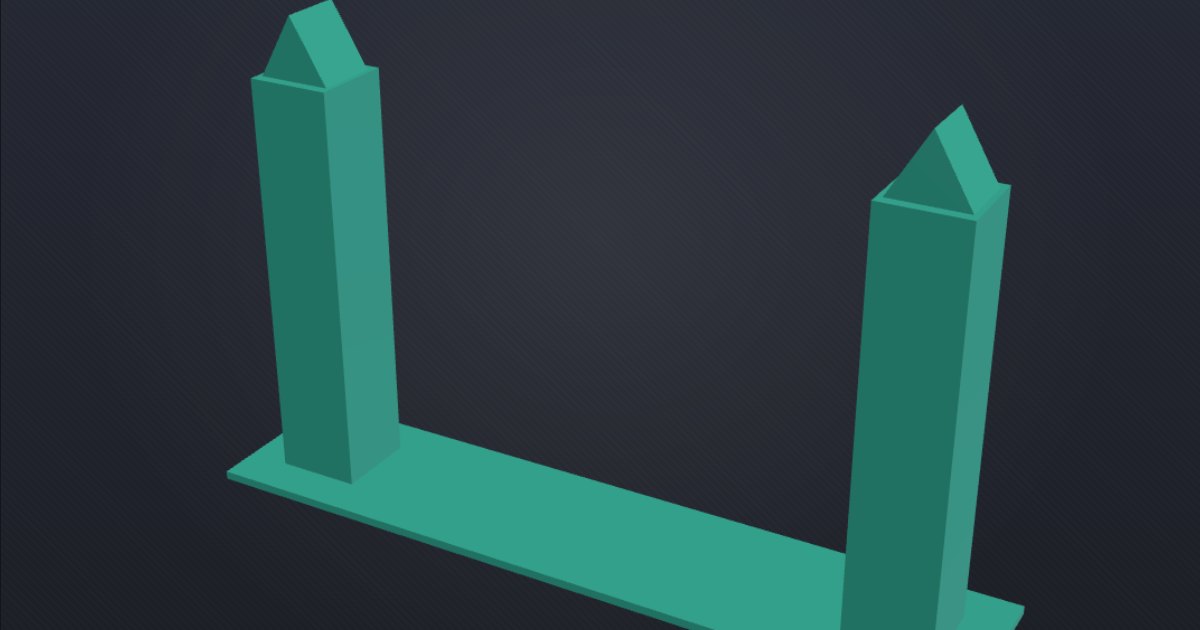
왜 생기나요
녹은 플라스틱은 출력하지 않을 때도 노즐에서 계속 조금씩 흘러나와요. 노즐이 빈 공간을 가로질러 이동할 때마다 그 일부가 실처럼 늘어나요. 다음 세 가지가 이를 더 심하게 만들어요.
- 리트랙션 부족: 이동 전에 필라멘트를 충분히 뒤로 당기지 않아요.
- 너무 높은 온도: 더 묽어진 플라스틱이 더 많이 흘러나와요.
- 습기 먹은 필라멘트: 플라스틱 속 수분이 노즐 안에서 끓어 플라스틱을 밀어내요. PETG, TPU, 나일론이 습기를 가장 빨리 먹어요.
리트랙션 조정하기
리트랙션은 이동할 때마다 그 전에 필라멘트를 뒤로 당겨요. 다이렉트 드라이브 익스트루더는 보통 약 0.4~1.5 mm, 보우덴 익스트루더는 약 2.5~6 mm가 필요해요. 프린터 자체 프로파일에서 시작해 조금씩 바꾸세요.
리트랙션 테스트를 표에 있는 길이마다 한 번씩, 다른 건 바꾸지 말고 출력해서 실이 생기지 않는 가장 짧은 값을 쓰세요. 리트랙션이 너무 많으면 출력이 다시 시작되는 곳에 틈이 생기거나 익스트루더가 막히는 등 다른 문제가 생겨요.
Bambu Studio와 OrcaSlicer에서는 프린터 또는 필라멘트 설정의 리트랙션 길이, PrusaSlicer에서는 프린터 설정의 리트랙션 → 길이예요.
온도를 조금 낮추기
필라멘트 범위 안에서 노즐 온도를 한 번에 5~10 °C씩 낮추세요. 온도 타워를 출력하면 레이어가 여전히 튼튼한 가장 낮은 온도를 알 수 있어요. 필라멘트 페이지에 슬라이서 자체 프로파일이 쓰는 범위가 나와 있어요.
필라멘트 건조하기
스트링잉과 함께 톡톡 튀거나 타닥거리는 소리, 거친 표면, 작은 기포가 보인다면 필라멘트가 습기를 먹은 거예요. 필라멘트 건조기나 건조기 제조사가 알려 주는 오븐 설정으로 말리고, 제습제와 함께 밀폐 상자에 보관하세요. 젖은 필라멘트는 어떤 리트랙션 설정으로도 해결되지 않아요.
더 짧고 빠른 이동
- 벽 가로지르기 회피(Bambu Studio, OrcaSlicer)나 둘레 가로지르기 회피(PrusaSlicer)를 켜서 이동 경로가 실이 가려지는 출력물 안쪽에 머물게 하세요.
- 이동 속도를 높이면 플라스틱이 흘러나올 시간이 줄어요.
- 리트랙션 중 닦기는 리트랙션하는 동안 노즐을 출력물 위로 되돌려 끌어요.
남은 가는 실은 히트건이나 헤어드라이어로 한 번 훑으면 없앨 수 있어요.