
Comment corriger le stringing sur les impressions 3D
Le stringing, ce sont les fils fins comme une toile d’araignée qui apparaissent là où la buse se déplace entre deux parties d’une impression. Il vient du plastique qui suinte pendant que la buse bouge, et on peut presque toujours l’éliminer par des réglages.
Pourquoi cela arrive
Le plastique fondu continue de sortir de la buse quand elle n’imprime pas. Chaque fois que la buse traverse un espace vide, un peu de plastique est étiré en fil. Trois choses aggravent le problème :
- Trop peu de rétraction : le filament n’est pas assez retiré avant le déplacement.
- Trop chaud : un plastique plus fluide suinte davantage.
- Filament humide : l’eau dans le plastique bout dans la buse et le pousse dehors. Le PETG, le TPU et le nylon prennent l’humidité le plus vite.
Régler la rétraction
La rétraction retire le filament avant chaque déplacement. Les extrudeurs direct drive demandent en général environ 0,4 à 1,5 mm, les extrudeurs Bowden environ 2,5 à 6 mm. Partez du profil de votre imprimante et modifiez par petites étapes.
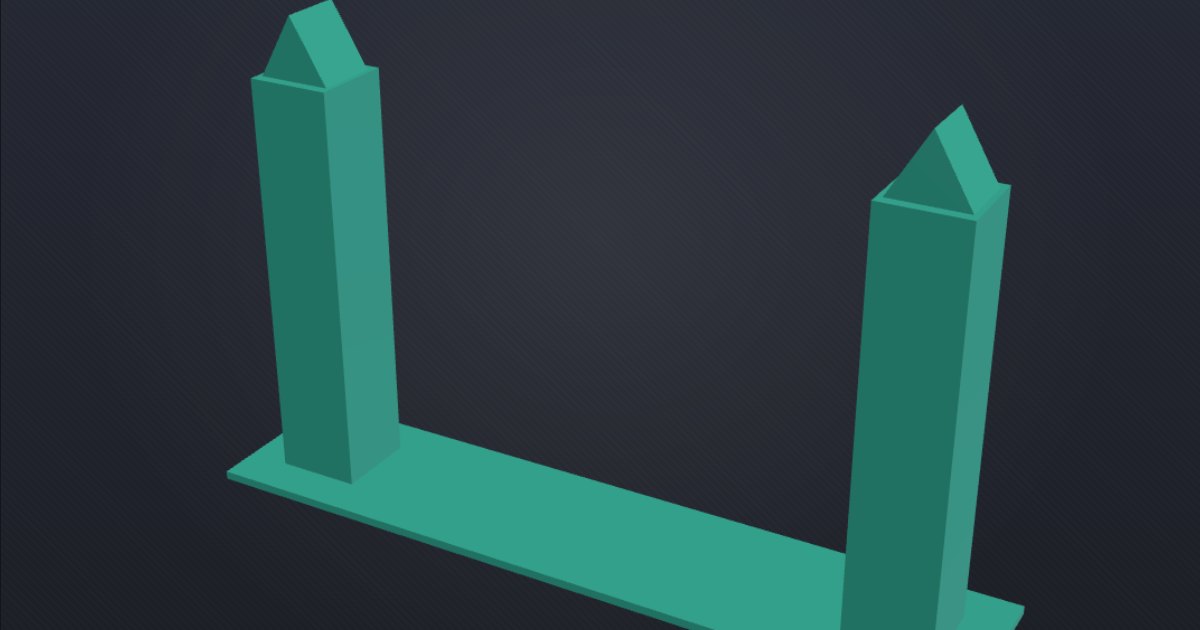
Imprimez le test de rétraction une fois pour chaque longueur de son tableau, sans rien changer d’autre, et gardez la plus courte qui ne laisse pas de fils. Trop de rétraction pose ses propres problèmes : des trous là où l’impression reprend, ou un extrudeur bouché.
Le réglage s’appelle Longueur de rétraction dans les réglages d’imprimante ou de filament de Bambu Studio et OrcaSlicer, et Rétraction → Longueur dans les réglages d’imprimante de PrusaSlicer.
Baisser un peu la température
Baissez la température de la buse de 5 à 10 °C à la fois, en restant dans la plage du filament. Une tour de température montre la température la plus basse qui donne encore des couches solides. Les pages filament indiquent la plage qu’utilisent les profils des trancheurs.
Sécher le filament
Si le stringing s’accompagne de crépitements ou de claquements, d’une surface rugueuse ou de petites bulles, le filament est humide. Séchez-le dans un sécheur de filament ou au four selon les indications du fabricant de votre sécheur, et rangez-le dans une boîte hermétique avec du dessiccant. Aucun réglage de rétraction ne corrige un filament humide.
Des déplacements plus courts et plus rapides
- Activez Éviter de traverser les parois (Bambu Studio et OrcaSlicer) ou Éviter de traverser les périmètres (PrusaSlicer), pour que les déplacements restent à l’intérieur de l’impression, où les fils sont cachés.
- Une vitesse de déplacement plus élevée laisse moins de temps au plastique pour suinter.
- Essuyer pendant la rétraction ramène la buse sur l’impression pendant qu’elle se rétracte.
Les fils fins qui restent s’enlèvent d’un rapide passage de décapeur thermique ou de sèche-cheveux.