
3D baskılarda ipliklenme nasıl giderilir
İpliklenme, nozulun baskının iki parçası arasında gezindiği yerlerde oluşan ince kıllardan örümcek ağıdır. Nozul hareket ederken plastiğin sızmasından kaynaklanır ve neredeyse her zaman ayarlarla giderilebilir.
Neden olur
Erimiş plastik, nozul baskı yapmadığında da dışarı sızmaya devam eder. Nozul açık bir boşluğun üstünden her geçtiğinde bunun bir kısmı ipliğe dönüşür. Üç şey durumu kötüleştirir:
- Çok az geri çekme: filament hareketten önce yeterince geri çekilmez.
- Fazla sıcak: daha akışkan plastik daha çok sızar.
- Nemli filament: plastikteki su nozulda kaynar ve plastiği dışarı iter. PETG, TPU ve naylon nemi en hızlı çeker.
Geri çekmeyi ayarlayın
Geri çekme, her boşta hareketten önce filamenti geri çeker. Direct drive ekstruderler genellikle yaklaşık 0,4–1,5 mm, Bowden ekstruderler yaklaşık 2,5–6 mm ister. Yazıcınızın kendi profilinden başlayın ve küçük adımlarla değiştirin.
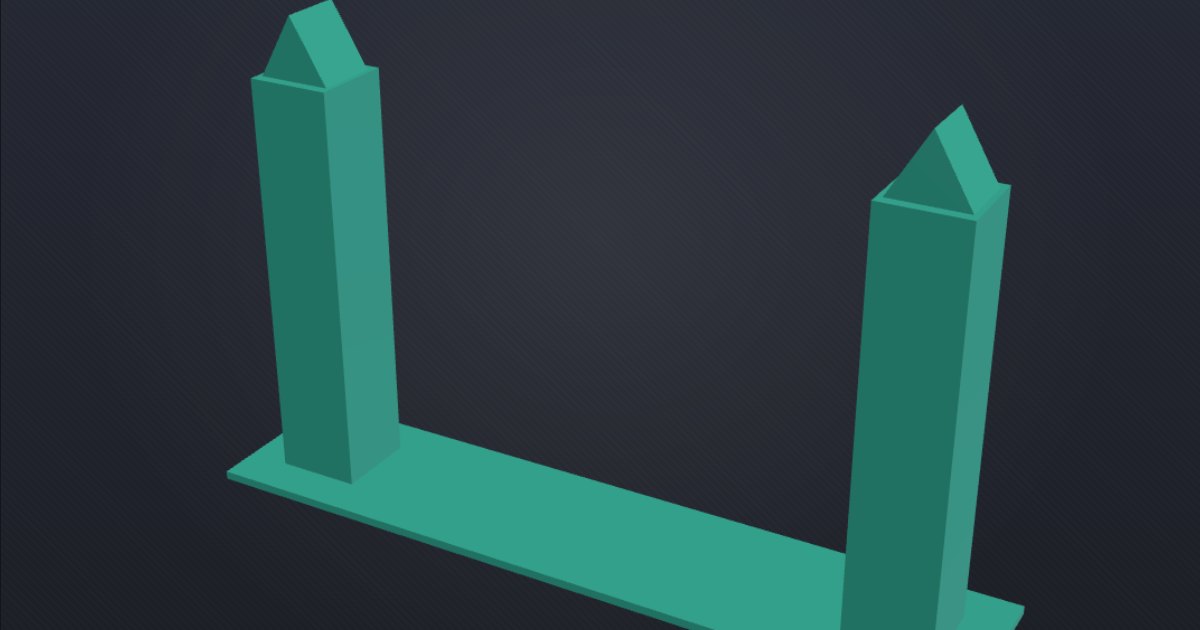
Geri çekme testini tablosundaki her uzunluk için bir kez, başka hiçbir şeyi değiştirmeden basın ve iplik bırakmayan en kısa değeri seçin. Fazla geri çekmenin de kendi sorunları vardır: baskının yeniden başladığı yerlerde boşluklar ya da tıkanmış bir ekstruder.
Ayar, Bambu Studio ve OrcaSlicer'ın yazıcı ya da filament ayarlarında Retraction length, PrusaSlicer'ın yazıcı ayarlarında ise Retraction → Length olarak geçer.
Sıcaklığı biraz düşürün
Filamentin aralığı içinde kalarak nozul sıcaklığını her seferinde 5–10 °C düşürün. Bir sıcaklık kulesi, hâlâ sağlam katmanlar veren en düşük sıcaklığı gösterir. Filament sayfaları dilimleyicilerin kendi profillerinin kullandığı aralığı listeler.
Filamenti kurutun
İpliklenmeyle birlikte patlama ya da çıtırtı sesleri, pürüzlü bir yüzey ya da minik kabarcıklar varsa filament nemlidir. Bir filament kurutucuda ya da kurutucunuzun üreticisinin verdiği fırın ayarında kurutun ve nem alıcıyla birlikte kapalı bir kutuda saklayın. Hiçbir geri çekme ayarı ıslak filamenti düzeltmez.
Daha kısa ve daha hızlı boşta hareket
- Avoid crossing walls (Bambu Studio ve OrcaSlicer) ya da Avoid crossing perimeters (PrusaSlicer) seçeneğini açın; böylece boşta hareketler ipliklerin gizlendiği baskının içinde kalır.
- Daha hızlı bir boşta hareket hızı, plastiğe sızmak için daha az zaman bırakır.
- Wipe while retracting, geri çekerken nozulu baskının üstünden geri sürükler.
Kalan ince iplikler bir sıcak hava tabancası ya da saç kurutma makinesiyle hızlıca geçerek temizlenebilir.