
Stringing bei 3D-Drucken beheben
Stringing sind die feinen, spinnwebartigen Fäden, die entstehen, wo die Düse zwischen zwei Teilen eines Drucks verfährt. Sie kommen von Kunststoff, der während der Bewegung aus der Düse sickert, und lassen sich fast immer wegoptimieren.
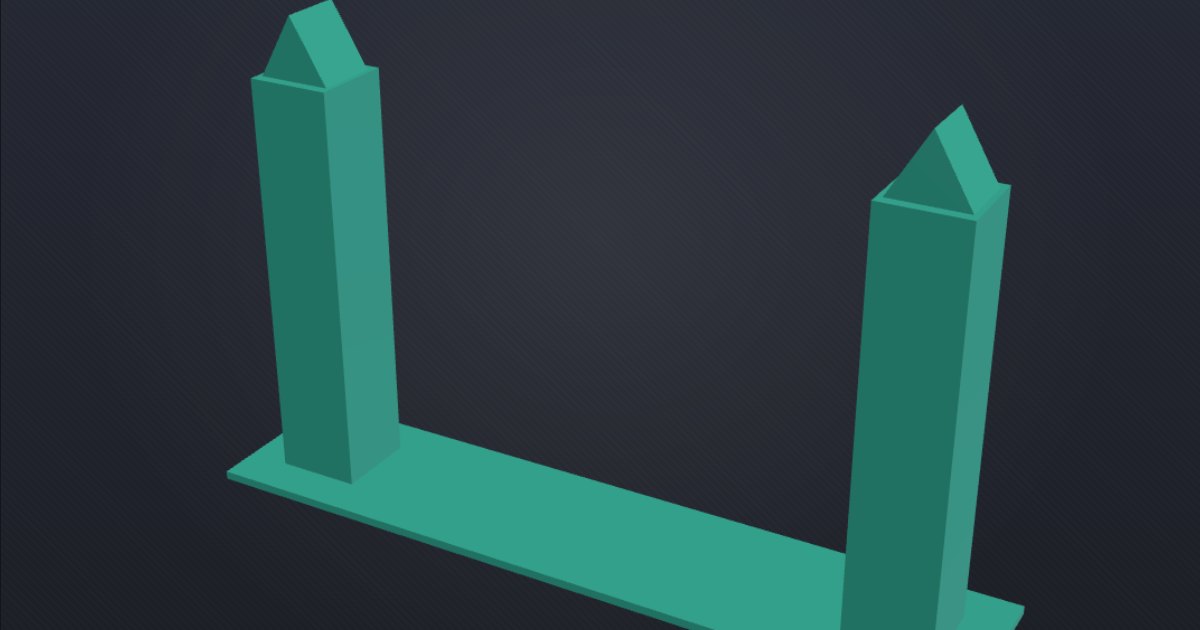
Warum es passiert
Geschmolzener Kunststoff kriecht weiter aus der Düse, auch wenn sie gerade nicht druckt. Jedes Mal, wenn die Düse über eine offene Lücke fährt, wird ein wenig davon zu einem Faden gezogen. Drei Dinge verschlimmern es:
- Zu wenig Retraction: Das Filament wird vor der Bewegung nicht weit genug zurückgezogen.
- Zu heiß: Flüssigerer Kunststoff sickert stärker.
- Feuchtes Filament: Wasser im Kunststoff kocht in der Düse und drückt ihn heraus. PETG, TPU und Nylon nehmen am schnellsten Feuchtigkeit auf.
Die Retraction einstellen
Die Retraction zieht das Filament vor jeder Leerfahrt zurück. Direct-Drive-Extruder brauchen meist etwa 0,4 bis 1,5 mm, Bowden-Extruder etwa 2,5 bis 6 mm. Starte mit dem Profil deines Druckers und ändere den Wert in kleinen Schritten.
Drucke den Retraction-Test einmal für jede Länge in seiner Tabelle, ohne sonst etwas zu ändern, und nimm die kürzeste, die keine Fäden hinterlässt. Zu viel Retraction macht eigene Probleme: Lücken, wo der Druck wieder einsetzt, oder einen verstopften Extruder.
Die Einstellung heißt Retraction length in den Drucker- oder Filament-Einstellungen von Bambu Studio und OrcaSlicer und Retraction → Length in den Druckereinstellungen von PrusaSlicer.
Die Temperatur etwas senken
Senke die Düsentemperatur jeweils um 5 bis 10 °C und bleib dabei im Bereich des Filaments. Ein Temperaturturm zeigt die kühlste Temperatur, die noch feste Schichten ergibt. Die Filament-Seiten listen den Bereich, den die Profile der Slicer selbst verwenden.
Das Filament trocknen
Kommt das Stringing mit Knallen oder Knistern, einer rauen Oberfläche oder winzigen Bläschen, ist das Filament feucht. Trockne es in einem Filamenttrockner oder bei der Ofeneinstellung, die der Hersteller deines Trockners angibt, und lagere es in einer dichten Box mit Trockenmittel. Keine Retraction-Einstellung behebt nasses Filament.
Kürzere und schnellere Leerfahrten
- Schalte Avoid crossing walls (Bambu Studio und OrcaSlicer) oder Avoid crossing perimeters (PrusaSlicer) ein, damit Leerfahrten im Inneren des Drucks bleiben, wo Fäden verborgen sind.
- Eine höhere Verfahrgeschwindigkeit lässt dem Kunststoff weniger Zeit zum Sickern.
- Wipe while retracting zieht die Düse beim Zurückziehen über den Druck zurück.
Verbleibende feine Fäden lassen sich mit einem kurzen Schwenk eines Heißluftföhns oder Haartrockners entfernen.