
如何解決 3D 列印拉絲
拉絲是噴嘴在列印件兩個部分之間移動時留下的一片蛛網般的細絲。它來自噴嘴移動時滲出的塑料,幾乎都能靠調整參數解決。
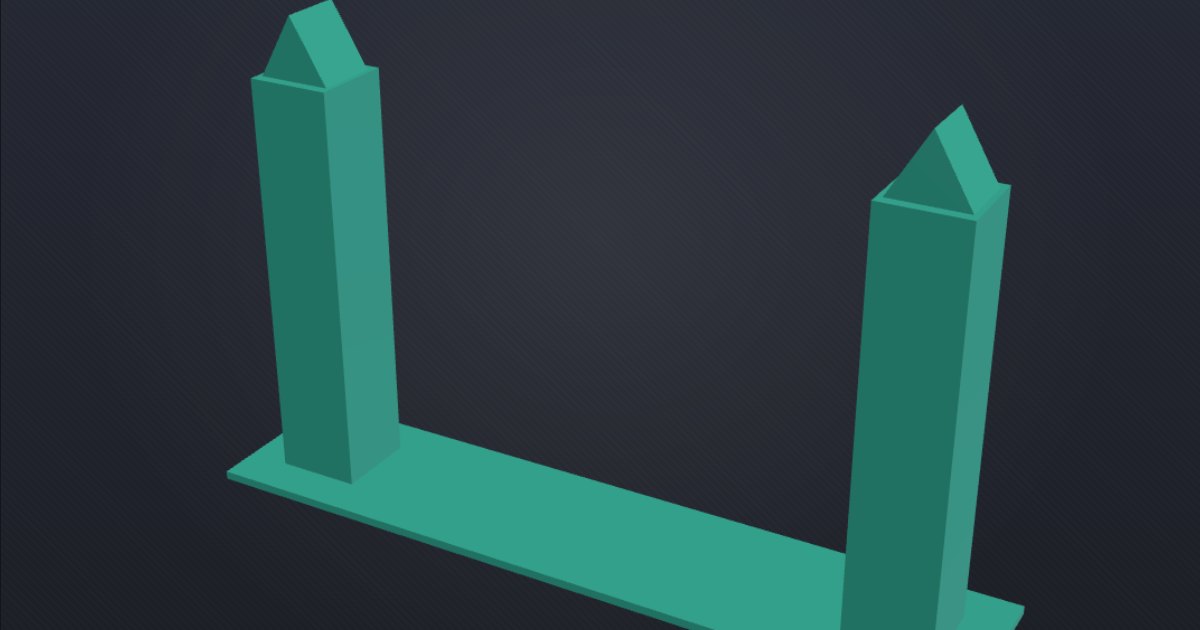
為什麼會發生
噴嘴沒有在列印時,熔融的塑料仍會不斷慢慢流出。每次噴嘴跨過空隙移動,就會把一點點塑料拉成細絲。有三件事會讓情況更糟:
- 回抽太少:移動前耗材沒有被拉回足夠的距離。
- 溫度太高:越稀的塑料越容易滲出。
- 耗材受潮:塑料裡的水分在噴嘴裡沸騰,把塑料推出來。PETG、TPU 和尼龍吸濕最快。
調整回抽
回抽會在每次空移前把耗材往回拉。近端擠出機通常需要約 0.4 到 1.5 mm,遠端(Bowden)擠出機約 2.5 到 6 mm。從印表機自帶的設定檔開始,小幅度調整。
依表格中的每個長度各列印一次回抽測試,其他設定都不變,保留不拉絲的最短長度。回抽太多也會帶來問題:重新開始擠出的地方出現縫隙,或擠出機堵塞。
在 Bambu Studio 和 OrcaSlicer 中,這個設定是印表機或耗材設定裡的回抽長度;在 PrusaSlicer 中則是印表機設定裡的回抽 → 長度。
稍微降低溫度
每次把噴嘴溫度降低 5 到 10 °C,並保持在耗材的溫度範圍內。溫度塔能找出仍能讓層間牢固的最低溫度。耗材頁面列出了切片軟體自帶設定檔使用的溫度範圍。
烘乾耗材
如果拉絲同時伴隨啪啪聲或劈啪聲、表面粗糙或出現小氣泡,表示耗材受潮了。用耗材烘乾機,或依烘乾機廠商提供的烤箱設定烘乾,然後放進加了乾燥劑的密封盒保存。任何回抽設定都救不了受潮的耗材。
更短、更快的空移
- 開啟避免跨越牆壁(Bambu Studio 和 OrcaSlicer)或避免跨越周長(PrusaSlicer),讓空移留在列印件內部,細絲就會被藏起來。
- 更快的空移速度讓塑料沒時間滲出。
- 回抽時擦拭會在回抽時讓噴嘴往回掃過列印件。
剩下的細絲,可以用熱風槍或吹風機快速吹一下去除。